

Sistema de monitoreo de telares: eficiencia, paros y energía en tejeduría
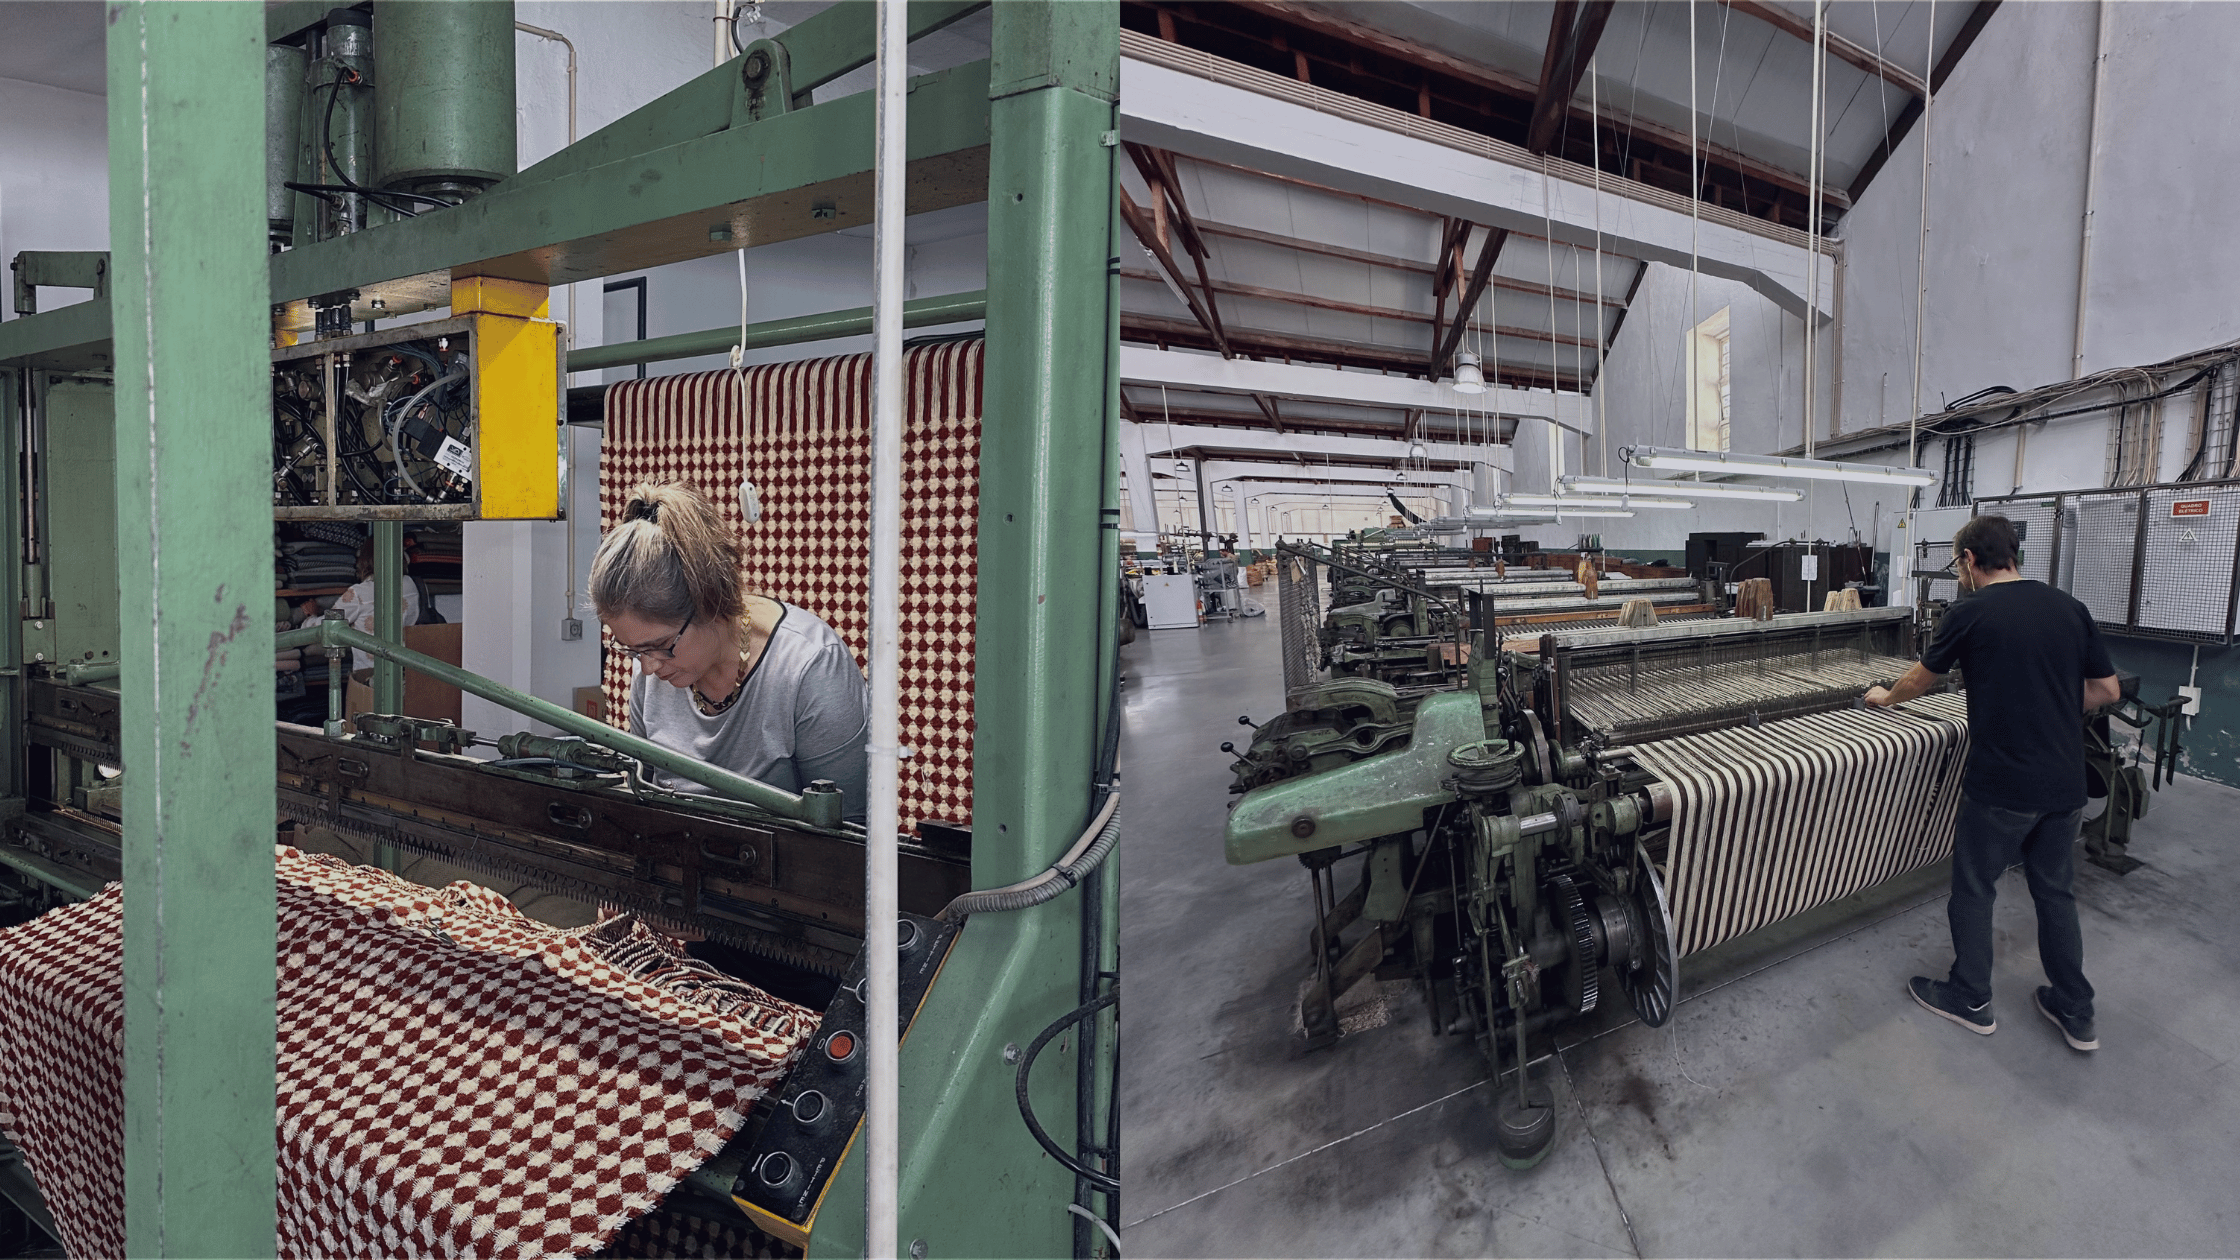
Una nave de tejido puede albergar cientos de telares, cada uno de los cuales se detiene y reinicia muchas veces por turno debido a roturas de urdimbre, fallas de trama y cambios de plegador. Un tejedor a cargo de una sección solo ve los telares más cercanos, mientras que los supervisores y planificadores solo ven la tela que sale al final del turno. Un sistema de monitoreo de telares cierra esa brecha al registrar automáticamente el tiempo de funcionamiento, la velocidad y las paradas de cada telar, de modo que la fábrica pueda ver su eficiencia real de tejido por telar, estilo y turno, y actuar sobre las causas mientras el turno aún está en curso.
La economía del tejido depende de una eficiencia medida en fracciones de porcentaje en toda la nave. Una fábrica que sabe dónde se pierden esos puntos puede recuperar metros de tela cada día de los telares que ya posee.
¿Qué es un sistema de monitoreo de telares?
Un sistema de monitoreo de telares es un conjunto de sensores, conexiones de telares y software que registra automáticamente los estados de funcionamiento y parada de cada telar, la velocidad en pasadas por minuto, el conteo de pasadas, las causas de las paradas y el uso de recursos como electricidad y aire comprimido. Convierte a cada telar en un registro con marca de tiempo que puede compararse en toda la nave, por estilo y por turno.
Los telares modernos pueden compartir la velocidad, el conteo de pasadas y los tipos de parada desde sus controladores, mientras que los telares más antiguos y las flotas mixtas pueden cubrirse con sensores externos que leen directamente la corriente del motor y las señales de parada. Un sistema de monitoreo debe funcionar en telares de chorro de aire, pinza, proyectil y chorro de agua de diferentes fabricantes, junto con el resto del equipo textil que monitorea SensFlo.
Cómo se mide la eficiencia del telar
La eficiencia del telar es la relación entre las pasadas insertadas realmente y las pasadas que el telar podría haber insertado a su velocidad establecida durante el mismo tiempo. Un telar configurado a 700 pasadas por minuto que inserta 588,000 pasadas en un período de 1,000 minutos ha funcionado con una eficiencia del 84 por ciento. Debido a que el cálculo utiliza pasadas, captura cada parada, por corta que sea, así como cualquier tiempo que el telar haya pasado funcionando por debajo de su velocidad establecida.
La eficiencia debe leerse junto con las tasas de parada. Las fábricas suelen expresar las paradas por cada 100,000 pasadas, separadas en paradas de urdimbre y paradas de trama, porque ambas apuntan a causas diferentes. Un aumento en las paradas de urdimbre a menudo se remonta al engomado, la preparación de la urdimbre o la humedad de la sala de tejido, mientras que las paradas de trama apuntan a la calidad del hilo, los ajustes de inserción o, en los telares de chorro de aire, a la presión del aire. Realizar un seguimiento de ambos por estilo muestra qué telas son más difíciles de tejer y dónde se necesita mejorar la preparación o los ajustes.
Las paradas planificadas pertenecen a su propia categoría. Los cambios de plegador, los cambios de estilo y el mantenimiento programado son necesarios, pero registrarlos por separado de las paradas no planificadas evita que oculten las fallas de urdimbre y trama que los tejedores pueden reducir. El guía de cálculo de OEE muestra cómo se combinan esas pérdidas planificadas y no planificadas para las fábricas que reportan OEE.
¿Qué señales debe capturar un sistema de monitoreo de telares?
Un sistema de monitoreo de telares debe capturar suficientes datos para calcular la eficiencia, separar los tipos de parada y conectar el rendimiento del telar con las condiciones en la sala de tejido. La siguiente tabla enumera las señales principales.
SeñalLo que muestraCómo se capturaEstado de funcionamiento y tiempo de paradaCuándo funcionó cada telar y la duración de cada paradaSalida del telar o un sensor de corriente en el motor principalVelocidad y conteo de pasadasPasadas por minuto, pasadas totales y eficienciaDatos del controlador del telar o un sensor de velocidadTipo de paradaParadas de urdimbre, trama, orillo o mecánicasSeñales de parada del telar o datos del controladorUso de aire comprimidoConsumo de aire por telar y por metro en telares de chorro de aireSensores de flujo y presión en el suministro de aire del telarTemperatura y humedad de la sala de tejidoCondiciones que cambian las tasas de rotura de urdimbreSensores ambientales en toda la naveCondición del motor y accionamientoDesgaste de rodamientos y problemas de accionamiento antes de una averíaSensores de vibración y temperatura
El aire comprimido suele ser el mayor costo energético en una nave de tejido de chorro de aire, porque cada pasada se inserta con un chorro de aire. Medir el flujo de aire por telar muestra qué telares y estilos consumen más, revela fugas y proporciona una cifra de aire por metro de tela. El sistema monitoreo de energía de SensFlo añade el aspecto eléctrico, incluidos los compresores que abastecen a la nave.
La humedad es la otra condición que vale la pena monitorear continuamente. Los hilos de urdimbre, especialmente el algodón, se rompen con más frecuencia cuando la sala de tejido está demasiado seca, por lo que una caída en la humedad a menudo aparece unas horas más tarde como un aumento en las paradas de urdimbre en muchos telares a la vez. El sistema monitoreo de temperatura de SensFlo rastrea las condiciones de la sala junto con los datos del telar para que la conexión sea visible.
Convertir los datos del telar en una mayor eficiencia
Los datos del telar aumentan la eficiencia cuando cambian lo que hacen los tejedores, ajustadores y supervisores durante el turno. Tres usos suelen ser los más importantes.
El primero es el tiempo de respuesta. Una vista en tiempo real de los telares detenidos, ordenados según el tiempo que llevan parados, ayuda a los tejedores y técnicos a atender primero las paradas más largas. Medir el tiempo de respuesta por sección también permite identificar cuándo una sección tiene más telares de los que su personal puede gestionar.
El segundo es la retroalimentación sobre el estilo y la preparación. Comparar las tasas de parada por estilo y por plegador de urdimbre muestra cuándo un problema se originó en la preparación o encolado de la urdimbre, permitiendo corregirlo desde el origen en lugar de hacerlo en cada telar.
El tercero es la asignación de tejedores. La eficiencia y las tasas de parada por sección respaldan decisiones justas y basadas en datos sobre cuántos telares puede manejar cada tejedor para un estilo determinado. Seguimiento automatizado del tiempo de inactividad explica cómo registrar las razones de las paradas prolongadas sin añadir carga administrativa.
Cómo monitorear flotas de telares antiguas y mixtas
Los telares antiguos pueden monitorearse con sensores que no requieren cambios en los controles del telar. Un sensor de corriente en el motor principal muestra el estado de funcionamiento y la duración de la parada, un sensor de velocidad proporciona las pasadas por minuto, y las señales de parada existentes del telar pueden identificar las paradas de urdimbre y trama. Los sensores de flujo en las líneas de suministro de aire y los sensores de vibración en los accionamientos añaden datos sobre recursos y condiciones.
Los telares más nuevos con controladores en red pueden añadir directamente el conteo de pasadas, los estilos y los códigos de parada. La guía para conexiones de monitoreo de máquinas heredadas explica cómo elegir un camino para cada telar, y el sistema de SensFlo FloControl combina señales de sensores con datos de OPC UA y Modbus para que cada telar se reporte en una sola vista. Valide algunos turnos de pasadas y paradas monitoreadas comparándolos con los contadores del telar antes de establecer objetivos.
Por qué el monitoreo de telares es importante para las fábricas en EE. UU. y México
Las fábricas textiles en Norteamérica compiten más por velocidad, flexibilidad y calidad que por costos laborales. Según el Consejo Nacional de Organizaciones Textiles, la cadena de suministro textil de EE. UU. empleó a 453,122 trabajadores en 2025 y envió 60.9 mil millones de dólares en textiles y prendas de vestir, con gran parte de su comercio fluyendo dentro del hemisferio occidental. Las fábricas a ambos lados de la frontera que abastecen ese mercado necesitan una alta eficiencia en los telares y entregas confiables, y la guía para monitoreo de máquinas en múltiples instalaciones muestra cómo comparar las salas de tejido entre plantas.
El tejido es una etapa dentro de un proceso más largo. Las fábricas con operaciones de tejido de punto o hilandería pueden aplicar el mismo enfoque mediante el monitoreo de máquinas de tejido de puntoymonitoreo de hilanderías, y la visión general del monitoreo de máquinas para la fabricación textil cubre toda la fábrica.
Una nave de tejido que detecta cada parada en el momento en que ocurre puede operar más cerca de su velocidad nominal con los telares y tejedores que ya tiene. Utilice el calculadora de ROAI de SensFlo para estimar el valor de cada punto de eficiencia, o programe una demostración de SensFlo con una lista de sus telares, sus fabricantes y los estilos que más teje.
Preguntas frecuentes
¿Cómo se calcula la eficiencia de un telar?
La eficiencia de un telar es igual a las pasadas realmente insertadas divididas entre las pasadas que el telar podría insertar a su velocidad programada en el mismo periodo. Por ejemplo, un telar programado a 700 pasadas por minuto que inserta 588,000 pasadas en 1,000 minutos trabaja al 84 por ciento de eficiencia. La eficiencia basada en pasadas captura cada paro y cualquier tiempo por debajo de la velocidad programada.
¿Qué causa una baja eficiencia en los telares?
Las causas más comunes son paros frecuentes de urdimbre y trama, respuesta lenta a los paros, cambios largos de plegador y de artículo, y trabajar por debajo de la velocidad programada. Los paros de urdimbre suelen venir del engomado, la preparación de la urdimbre o la baja humedad, y los de trama de la calidad del hilo o los ajustes de inserción. Monitorear los tipos de paro por artículo muestra qué causa domina.
¿Se pueden conectar telares antiguos a un sistema de monitoreo?
Sí. Los sensores de corriente en el motor principal, los sensores de velocidad y las señales de paro que ya tiene el telar entregan estado de trabajo, pasadas y tipos de paro sin cambios en los controles. Los telares más nuevos pueden agregar datos del control como artículo y códigos de paro.
¿Por qué monitorear el aire comprimido en telares de aire?
Los telares de aire insertan cada pasada con aire comprimido, lo que convierte al aire en uno de los mayores costos de operación de la sala. Medir el flujo por telar muestra el consumo de aire por metro de tela, señala los artículos y telares que más consumen y revela fugas.
¿Cómo afecta la humedad de la sala a los paros de los telares?
Los hilos de urdimbre, en especial los de algodón, se vuelven más quebradizos y se rompen más cuando el aire está demasiado seco. Una caída de humedad suele ir seguida de un aumento de paros de urdimbre en muchos telares. Monitorear la humedad junto con las tasas de paro hace visible esa relación para corregir las condiciones rápidamente. El glosario de monitoreo de máquinas define los términos relacionados.
Tal vez te interese...


Contáctanos
Llevemos a su empresa al siguiente nivel. Platiquemos para descubrir cómo podemos ayudarle.
Correo electrónico:
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

