

Monitoreo de máquinas antiguas: sensores, PLC y límites de datos
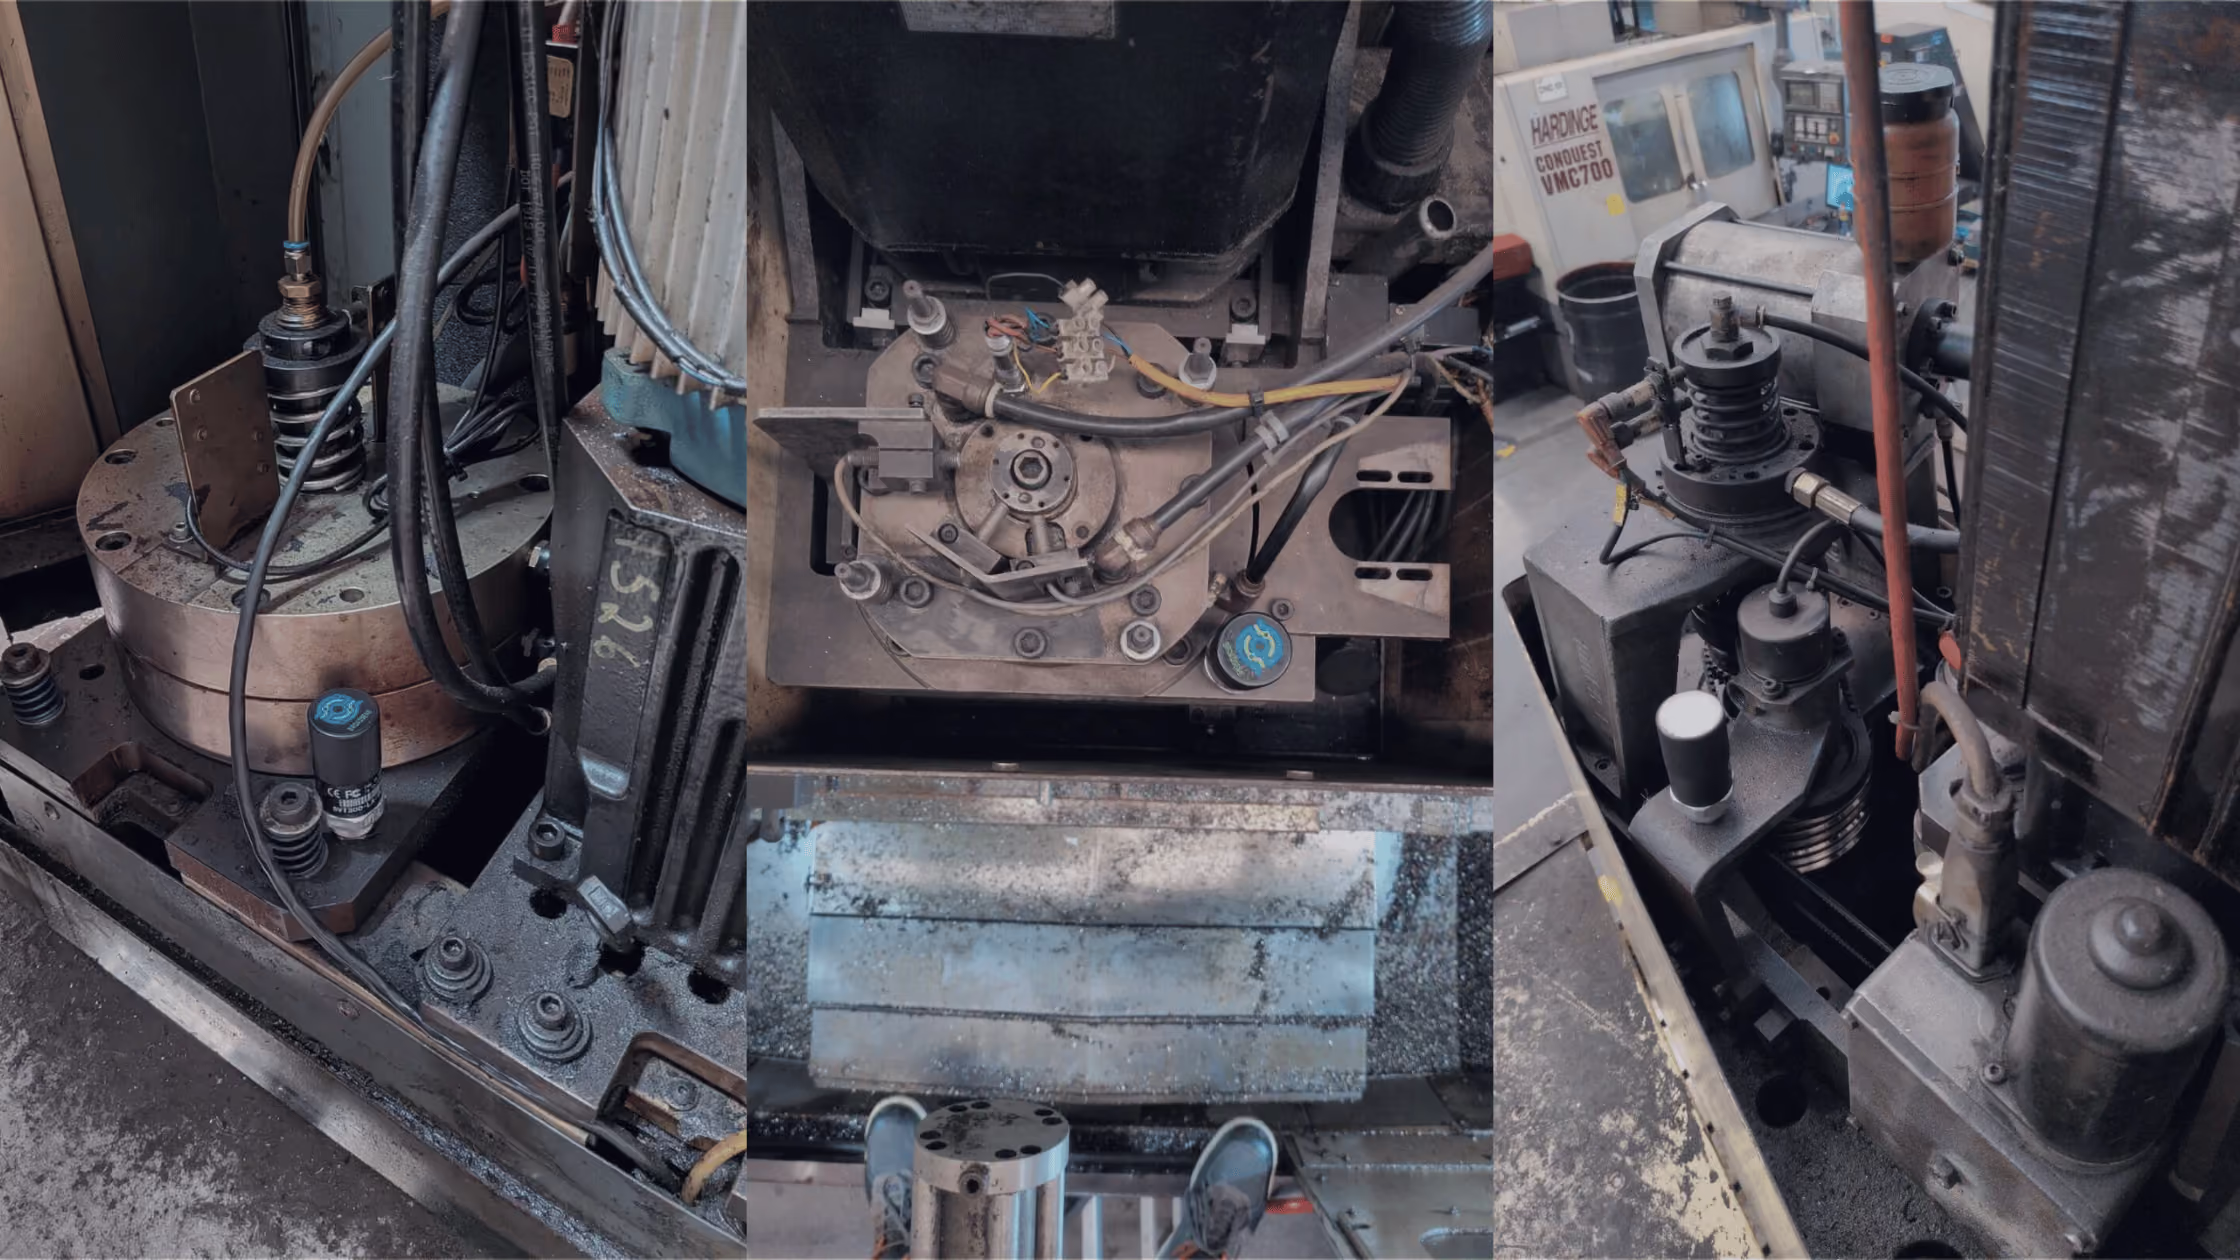
El monitoreo de máquinas antiguas obtiene datos útiles de equipos que pueden carecer de una interfaz de red moderna o de información accesible del controlador. Sensores externos, salidas digitales y conexiones compatibles ofrecen distintas opciones. La elección depende de la medición requerida, señales disponibles, acceso para instalar y capacidad de validar los datos resultantes.
Una máquina antigua puede aportar a una vista conectada de producción sin ser reemplazada. La edad por sí sola no determina qué se puede medir. Comienza por la pregunta operativa: ¿necesitas funcionamiento y espera, ciclos terminados, conteos de piezas, variables de proceso o datos para el OEE completo? Esta guía ayuda al equipo operativo y técnico a relacionar esos requisitos con un plan de conexión.
En esta guía
- Definir las mediciones necesarias
- Comparar métodos de conexión
- Crear un inventario de máquinas
- Validar un piloto representativo
- Evaluar SensFlo para equipos mixtos
Define las mediciones antes de elegir una conexión
La guía de monitoreo de máquinas explica cómo se relacionan señales y decisiones operativas. En equipos antiguos conviene distinguir la señal de la métrica deseada. Un sensor de actividad puede mostrar un patrón repetible; determinar unidades producidas o calidad en el primer intento puede requerir evidencia adicional.
| Medición requerida | Evidencia necesaria | Límite importante |
|---|---|---|
| Funcionamiento, espera y paro | Señal asociada con estados productivos definidos | Una máquina energizada o vibrando puede estar en preparación o espera |
| Tiempo de ciclo | Evento repetible de inicio o fin de ciclo | Debe distinguir ciclos separados a la velocidad requerida |
| Piezas totales | Conteo validado y unidades por ciclo | Un ciclo puede producir varias piezas o ninguna pieza aceptada |
| Causa de paro | Alarma, contexto o confirmación del operador | La señal de paro puede no explicar la causa |
| Variable de proceso | Sensor adecuado o variable accesible del controlador | Unidades, rango, frecuencia y calibración deben servir al objetivo |
| OEE completo | Programa, funcionamiento, velocidad ideal y conteos total y bueno | La actividad de la máquina no establece todos los factores |
Una prensa de cuatro cavidades que completa 100 disparos puede producir 400 piezas si todas están activas. La Calidad aún requiere saber cuáles pasaron la primera inspección. El marco de cálculo de OEE explica cómo mantener consistencia entre disparos, cavidades, piezas y tiempo ideal.
Compara métodos de conexión para equipos antiguos
Sensores externos sin datos digitales accesibles
Los sensores externos pueden detectar vibración, movimiento, proximidad o cambios de carga. Conviene evaluarlos cuando no hay acceso al controlador o el primer objetivo es visibilidad de utilización y paros. Los requisitos de instalación dependen del dispositivo, ubicación, entorno y señal.
Valida el comportamiento en condiciones reales. Un husillo puede girar durante preparación; una bomba hidráulica o un calentador puede seguir activo mientras la producción espera. Equipos cercanos pueden influir en la vibración. Si las señales productivas y no productivas se superponen, ajusta el método o añade otra fuente de contexto.
Entradas y salidas digitales y señales de ciclo
Un contacto de funcionamiento, pulso de ciclo terminado, salida de relevador o sensor existente puede aportar un evento directo de la secuencia. Antes de utilizarlo, verifica voltaje, aislamiento, duración del pulso, significado y comportamiento durante reinicios u operación manual. Personal calificado debe evaluar el acceso eléctrico y la instalación requerida.
Una señal de disparo terminado puede contar disparos; cavidades activas y disposición de calidad determinan el conteo de piezas buenas. Una señal CNC puede corresponder a varias piezas o secciones repetidas del programa. Valida el conteo con la producción observada antes de llamarlo unidades producidas.
Conexiones de controlador y PLC
Un equipo antiguo puede exponer variables útiles mediante su controlador o una puerta de enlace. Confirma modelo, firmware, opciones habilitadas, protocolo, permisos y datos disponibles. La guía de protocolos industriales explica el panorama de conectividad.
La OPC Foundation describe el modelo de información y las capacidades de seguridad de OPC UA. La Modbus Organization publica especificaciones e instrucciones. El nombre del protocolo es un punto de partida; las variables expuestas y la configuración determinan qué puede aportar la máquina.
Utiliza el acceso de lectura y el método de consulta o suscripción acordados. Define responsables de red, permisos y efecto de cualquier adaptador antes de ponerlo en servicio. Un puerto Ethernet por sí solo no garantiza una interfaz compatible de datos productivos.
Puertas de enlace y métodos combinados
Una puerta de enlace puede recopilar o transmitir información según sus interfaces y configuración. No crea un registro de calidad faltante ni vuelve precisa una señal ambigua. Confirma las marcas de tiempo, el comportamiento ante pérdida de conexión y el almacenamiento temporal y recuperación disponibles.
| Situación del equipo | Opción por evaluar | Pregunta de aceptación |
|---|---|---|
| Sin interfaz digital accesible | Sensores externos adecuados al comportamiento | ¿Se distingue producción de preparación y espera? |
| Salida existente de ciclo o estado | Entradas digitales o captura de pulsos compatibles | ¿El evento representa el ciclo o estado requerido? |
| Variables legibles del controlador | Protocolo compatible o adaptador adecuado | ¿Las variables requeridas están disponibles con acceso aprobado? |
| Variable necesaria no disponible | Sensor adicional adecuado u otra fuente verificada | ¿Cumple rango y precisión requeridos? |
| Equipos de varias generaciones | Combinación de conexiones validadas | ¿Son comparables definiciones y unidades? |
Crea un inventario útil para cotizar el proyecto
Registra cada equipo, incluidos los auxiliares que limitan la línea. Pide a operaciones, mantenimiento e IT u OT la información que les corresponde. Identifica los campos desconocidos para una inspección de equipo en lugar de completarlos con supuestos.
- Identidad: ID, marca, modelo, año aproximado, controlador y firmware conocido.
- Requisitos productivos: estados, velocidad de ciclo, piezas por ciclo, cambios de producto y fuente de calidad.
- Interfaces: protocolos legibles, entradas y salidas accesibles, señales de ciclo y sensores existentes.
- Instalación: ubicaciones, restricciones de acceso, energía, entorno y ventanas de trabajo permitidas.
- Red y datos: conexión aprobada, roles, almacenamiento esperado y tratamiento de interrupciones.
- Piloto: mediciones, periodo de observación, error aceptable y responsable de aprobar.
El inventario distingue compatibilidad técnica y valor económico. Un historial de alarmas puede ser valioso en un equipo que retrasa entregas con frecuencia. Una señal sencilla de estado puede responder la primera pregunta en un auxiliar de poco uso. Prioriza datos que apoyen una decisión real.
Separa instalación y puesta en servicio
La instalación física es un hito. La configuración establece identidades, programas, estados, velocidades, contadores y accesos. La validación comprueba que las mediciones coinciden con el equipo. La capacitación establece captura de causas y revisión diaria. Planifica y cotiza estas actividades por separado al comparar plazos.
Confirma responsabilidades según el método. Montar un dispositivo externo y acceder a un tablero eléctrico requieren trabajos diferentes. Revisa restricciones del fabricante y apoyo de mantenimiento antes de acordar la ventana de instalación.
Valida un piloto representativo
Selecciona equipos que representen los distintos retos: una prensa antigua con salida de ciclo, un CNC con datos accesibles y un auxiliar que necesite sensores externos. Comienza con el grupo mínimo que permita probar los métodos propuestos y una prioridad operativa.
- Observa producción, espera, preparación, paro y reinicio y registra los estados esperados.
- Compara duraciones reportadas con actividad observada en trabajos y turnos representativos.
- Concilia ciclos y piezas con conteos independientes, incluidos cambios de cavidades y reinicios.
- Verifica unidades y calibración de las variables de proceso requeridas.
- Prueba interrupciones de conexión aprobadas y revisa periodos sin datos y recuperación.
- Documenta límites pendientes y aprueba cada medición antes de extenderla.
Establece criterios numéricos apropiados para la decisión, como error de duración, diferencia de conteo y cobertura de datos. Un proyecto de utilización y uno de análisis de desperdicio en ciclos rápidos pueden necesitar tolerancias distintas. Acordarlas antes de instalar hace más objetiva la revisión.
Ejemplo de un plan para equipos mixtos
Considera un taller hipotético con una prensa hidráulica antigua, un CNC conectado y un transportador. La prensa tiene una salida verificada de ciclo terminado, el CNC expone variables aprobadas de ejecución y conteo, y el transportador requiere un sensor de actividad validado. Los tres pueden alimentar un reporte compartido conservando las definiciones de sus fuentes.
El reporte debe identificar qué equipos tienen conteos validados y cuáles aportan únicamente actividad. Aún se necesitan piezas buenas y programas para calcular el OEE completo. Así se evita presentar todos los equipos conectados como si aportaran la misma profundidad de información.
Evalúa SensFlo para equipos antiguos y modernos
SensFlo FloControl™ documenta soporte para sensores, entradas analógicas y digitales y protocolos como MTConnect, OPC UA y Modbus, con mapeo directo de PLC cuando está disponible. Sus opciones publicadas incluyen Wi-Fi, Ethernet y conexión celular. La idoneidad y las mediciones deben confirmarse para cada equipo y configuración.
Si se necesita contexto del negocio, confirma las fuentes de programas, trabajos, operadores y calidad y cómo se asociarán con eventos de máquina. Una conexión ERP y una conexión de datos de equipo cumplen funciones diferentes. Revisa el alcance real y las responsabilidades de integración en la propuesta.
El caso de True Precision Machining describe comenzar con detección de estados y añadir contexto mediante ProShop ERP. Es un ejemplo útil de implementación por etapas y no establece idéntica compatibilidad o resultados para otra planta.
Compara el costo total de dispositivos, conectividad, trabajo eléctrico o de controlador, configuración, software, soporte y cambios futuros. Estima capacidad recuperada cuando el equipo limita producción o genera costos evitables. El caso financiero mejora cuando los datos tienen un responsable y un flujo práctico de respuesta.
Consulta la guía de seguimiento automatizado de paros para definir la captura o la guía de software de monitoreo para comparar plataformas. Revisa los planes de SensFlo y comparte tu inventario con SensFlo para evaluar las conexiones necesarias.
Preguntas frecuentes
¿Se pueden monitorear máquinas antiguas sin un PLC moderno?
En muchos casos se puede obtener actividad o información de ciclos mediante sensores externos adecuados o salidas existentes. El método debe evaluarse frente al equipo y la medición requerida. La edad por sí sola no determina compatibilidad.
¿Las máquinas antiguas necesitan OPC UA?
No. OPC UA es una opción de interfaz. También existen protocolos alternativos compatibles, señales digitales, salidas de ciclo y sensores externos. Confirma qué opción proporciona los datos requeridos en cada equipo.
¿Un sensor de corriente o vibración mide el OEE completo?
Puede respaldar detección de actividad y paros si la señal se valida. El OEE completo también requiere tiempo planificado, velocidad ideal, producción total y piezas buenas. Pueden necesitarse fuentes adicionales para conteos y calidad.
¿El conteo de ciclos equivale al conteo de piezas?
Solo si cada ciclo produce de forma confiable una pieza. Disparos de moldeo, herramental multicavidad y programas CNC pueden producir varias. Define unidades por ciclo y concilia el conteo con la producción real.
¿Cuánto tarda la instalación de monitoreo en máquinas antiguas?
Depende del método, acceso, red y configuración. Separa instalación física, mapeo de datos, capacitación de operadores y validación al acordar el calendario.
¿Una plataforma puede combinar métodos de conexión?
Una planta mixta puede utilizar varios métodos compatibles. Confirma que la plataforma combine las fuentes elegidas y que definiciones, unidades, tiempos y calidad de datos sean consistentes para los reportes previstos.
Tal vez te interese...

Hablemos
Queremos llevar tu empresa al siguiente nivel. Conversemos para ver cómo podemos ayudarte.
Correo electrónico
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

