

Monitoreo de máquinas de tejido de punto: RPM, paros y producción de tela
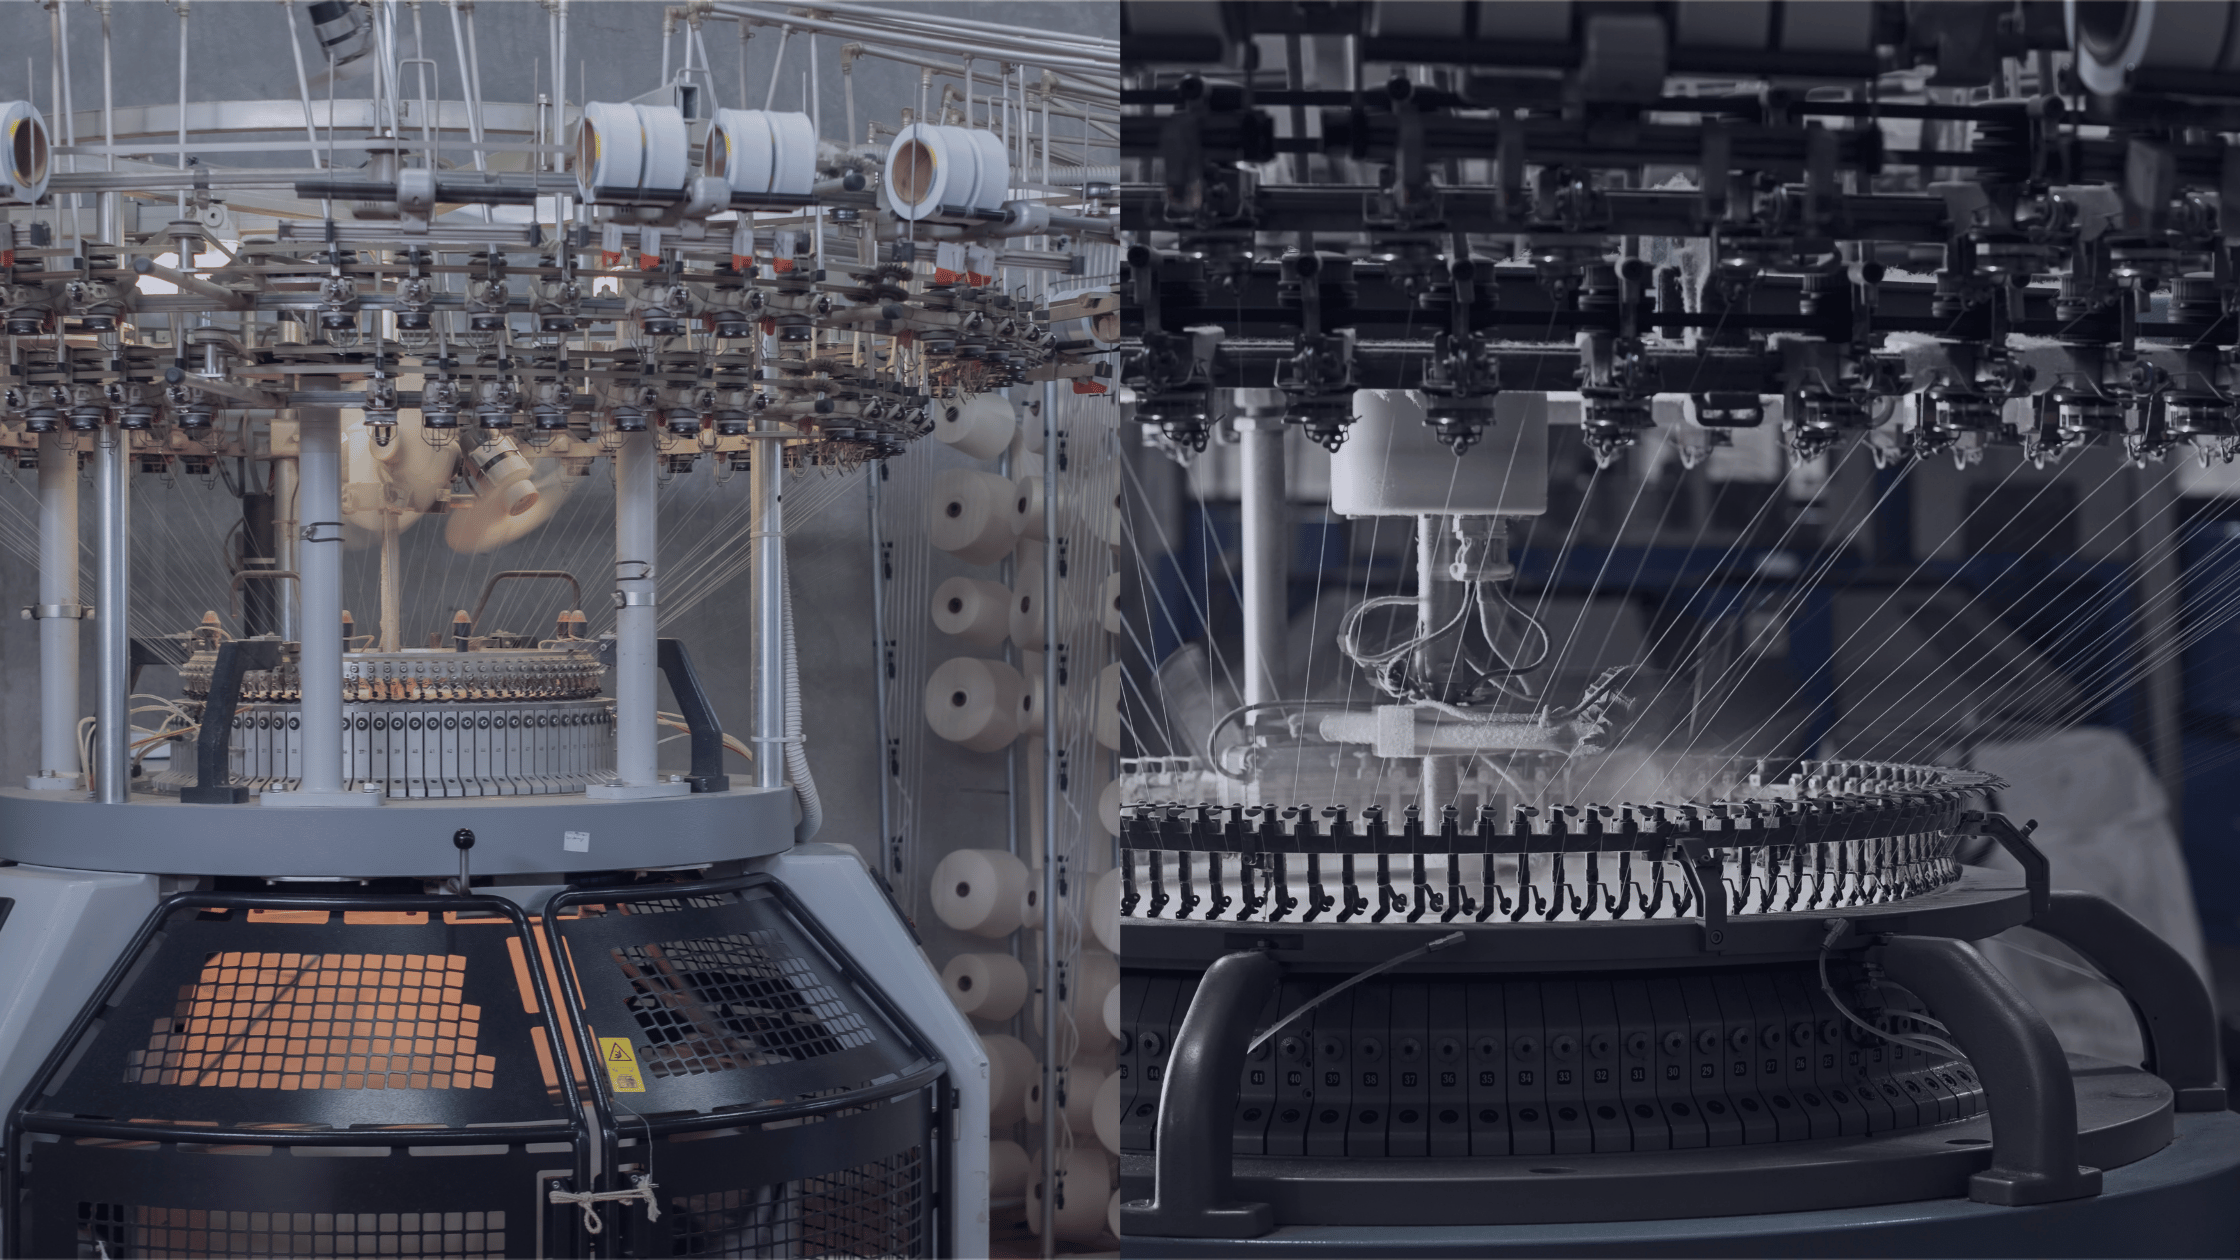
Una máquina de tejido circular puede funcionar durante horas produciendo un tubo continuo de tela, y en una sala de tejido con mucha actividad, un solo operador puede atender una docena de máquinas o más. Cuando un hilo se rompe o una aguja falla, el sistema de parada detiene la máquina y esta espera hasta que alguien se percata. El monitoreo de máquinas de tejido registra automáticamente la velocidad, las revoluciones y las paradas de cada máquina, de modo que la sala de tejido pueda ver su eficiencia real por máquina, tipo de tela y turno, y así atender las máquinas detenidas con mayor rapidez.
La eficiencia en el tejido se construye a partir de muchas paradas breves. Recuperar unos pocos minutos por máquina en cada turno suma rápidamente en una sala llena de máquinas de alta velocidad que producen tela por kilogramo.
¿Qué es el monitoreo de máquinas de tejido?
El monitoreo de máquinas de tejido es la recopilación automática y con marca de tiempo de los estados de funcionamiento y parada, la velocidad en revoluciones por minuto, el conteo de revoluciones, las causas de las paradas, los cambios de rollo y el estado de las máquinas circulares y rectilíneas. Esto proporciona a cada máquina un registro continuo que puede compararse en toda la sala, por tipo de tela y por turno.
Las máquinas de tejido más modernas pueden compartir la velocidad, los contadores y los códigos de parada desde sus controladores, mientras que las máquinas más antiguas pueden equiparse con sensores externos sencillos: un sensor de corriente en el motor principal para el estado de funcionamiento y un sensor de proximidad para las revoluciones. Un sistema de monitoreo debe combinar ambos en el resto de la equipo textil que monitorea SensFlo.
Cómo se mide la eficiencia del tejido
La eficiencia del tejido es la relación entre las revoluciones que una máquina realizó realmente y las revoluciones que podría haber realizado a su velocidad establecida durante el mismo tiempo. Una máquina circular configurada a 30 revoluciones por minuto que completa 12,600 revoluciones en un turno de ocho horas (480 minutos) ha funcionado con una eficiencia del 87.5 por ciento. Debido a que cada revolución produce una longitud conocida de tela, las revoluciones también se convierten directamente en producción cuando se conocen el curso y el peso de la tela.
Las paradas deben medirse junto con la eficiencia. Las roturas de hilo, las fallas de agujas, los agujeros o puntos caídos detectados por sensores de tela, y las roturas de spandex en telas elásticas activan el sistema de parada, y cada uno apunta a una causa diferente. Las paradas planificadas, como el cambio de rollo, el cambio de fileta y los cambios de estilo que requieren nuevos ajustes de levas, pertenecen a su propia categoría para que no oculten las fallas no planificadas que el equipo puede reducir.
La consistencia de la tela es la tercera medida. La longitud de hilo alimentado por revolución y el peso resultante de la tela determinan si un rollo cumple con las especificaciones, y una máquina que se desajusta puede producir muchos kilogramos de tela con peso incorrecto antes de que alguien pese un rollo. El monitoreo que vincula las revoluciones con el peso de los rollos ayuda a detectar ese desajuste a tiempo. El guía de cálculo de OEE muestra cómo se combinan las pérdidas de eficiencia y calidad para las fábricas que reportan OEE.
¿Qué señales debe capturar el monitoreo de máquinas de tejido?
El monitoreo de máquinas de tejido debe capturar suficientes datos para calcular la eficiencia, separar las causas de las paradas y rastrear las condiciones que afectan la calidad de la tela. La siguiente tabla enumera las señales principales.
SeñalLo que muestraCómo se capturaEstado de funcionamiento y duración de la paradaCuándo funcionó cada máquina y cuánto duró cada paradaSalida de la máquina o sensor de corriente en el motor principalVelocidad y conteo de revolucionesRPM, revoluciones totales, eficiencia y longitud de tela producidaDatos del controlador o sensor de proximidad en el cilindroCausa de la paradaRotura de hilo, aguja, falla de tela o paradas de puerta y seguridadSeñales de parada o códigos del controladorCambios de rolloTiempo de descarga y kilogramos por rolloContador de rollos o entrada del operador al descargarTemperatura y humedad de la salaCondiciones que afectan el comportamiento del hilo y las tasas de paradaSensores ambientales en la sala de tejidoEstado del motor y accionamientoDesgaste de rodamientos, problemas de correas y sobrecalentamientoSensores de vibración y temperatura
El conteo de revoluciones es la base. Un sensor de proximidad que lee cada giro del cilindro proporciona la velocidad y la producción exactas en casi cualquier máquina circular, independientemente de su antigüedad o fabricante, y no depende del acceso al controlador.
Las condiciones de la sala merecen atención continua porque el hilo se comporta de manera diferente a medida que cambian la temperatura y la humedad, y una sala seca o sobrecalentada puede aumentar las tasas de rotura de hilo en muchas máquinas a la vez. El sistema monitoreo de temperatura de SensFlo rastrea las condiciones de la sala junto con los datos de la máquina para que los patrones se vuelvan visibles. Los datos de condición del sensores de vibración en los motores de accionamiento ayudan al mantenimiento a planificar el trabajo en rodamientos y correas antes de una avería.
Convertir los datos de tejido en una mayor producción
Los datos de tejido aumentan la producción cuando acortan el tiempo entre una parada y un reinicio. Una vista en vivo de las máquinas detenidas, ordenadas por duración de la parada, ayuda a los operadores y mecánicos a atender primero las paradas más largas, y medir el tiempo de respuesta por sección muestra si cada operador está atendiendo una cantidad realista de máquinas.
Las tasas de parada por tipo de tela y por lote de hilo proporcionan el siguiente nivel de mejora. Cuando un lote de hilo causa muchas más roturas que otro en la misma tela, los datos respaldan una conversación con el proveedor de hilo o un cambio en el manejo del mismo. Cuando una máquina tiene más paradas por aguja que sus vecinas, es probable que necesite un reemplazo de agujas o mantenimiento del cilindro. Seguimiento automatizado del tiempo de inactividad explica cómo registrar los motivos de las paradas prolongadas sin ralentizar a los operadores.
La planificación también mejora. La eficiencia real y los kilogramos por turno, según la máquina y el estilo, sustituyen a las estimaciones estándar, lo que hace que las fechas de entrega de tejidos de punto sean más fiables. El artículo sobre datos en tiempo real y precisión en la programación explica ese ciclo de retroalimentación.
Cómo monitorear máquinas de tejido antiguas y mixtas
Las máquinas de tejido antiguas pueden monitorearse con sensores que no requieren cambios en los controles de la máquina. Un sensor de corriente en el motor principal muestra el estado de funcionamiento, un sensor de proximidad cuenta las revoluciones y las señales de parada existentes de la máquina pueden identificar la causa de cada detención. Las máquinas de tejido rectilíneo con controles electrónicos a menudo pueden compartir contadores y códigos de parada directamente.
La guía para conexiones de monitoreo de máquinas heredadasexplica cómo elegir un camino para cada máquina, y elFloControl combina señales de sensores con datos de OPC UA y Modbus para que cada máquina se reporte en una sola vista. Valide algunos turnos de revoluciones y paradas monitoreadas comparándolos con los contadores de la máquina y los pesos de los rollos antes de establecer objetivos.
Por qué el monitoreo del tejido es importante en Norteamérica
El tejido de punto es un producto fundamental para las fábricas estadounidenses que abastecen al sector de ropa de alto rendimiento, calcetería, textiles médicos y artículos para el hogar, así como para las plantas mexicanas que producen prendas de punto para el mercado norteamericano. El Consejo Nacional de Organizaciones Textiles contabiliza 82,000 empleos en fábricas textiles de EE. UU. que producen hilos y telas en 2025, parte de una cadena de suministro que depende de tiempos de entrega cortos y una producción confiable. Las plantas que tejen en más de una ubicación pueden comparar salas a través de monitoreo de máquinas en múltiples instalaciones.
El tejido se conecta con el resto de la fábrica. Las plantas que también tejen o hilan pueden aplicar el mismo enfoque a través de la guía del sistema de monitoreo de telaresymonitoreo de hilanderías, y la visión general delmonitoreo de máquinas para la fabricación textil cubre toda la planta.
Una sala de tejido que detecta cada parada en el momento en que ocurre puede producir más tela con las máquinas y operadores que ya tiene. Utilice la calculadora de ROAI de SensFlo para estimar el valor de las horas de máquina recuperadas, o programe una demostración de SensFlo con una lista de sus máquinas de tejido, sus galgas y diámetros, y las telas que más produce.
Preguntas frecuentes
¿Cómo se calcula la eficiencia de una máquina de tejido de punto?
La eficiencia es igual a las vueltas que la máquina realmente dio divididas entre las que podría dar a su velocidad programada en el mismo periodo. Una máquina programada a 30 RPM que completa 12,600 vueltas en 480 minutos trabaja al 87.5 por ciento de eficiencia. Las vueltas también se convierten en producción de tela cuando se conocen la longitud de pasada y el peso.
¿Cuáles son las causas más comunes de paro en máquinas de tejido de punto?
Las roturas de hilo, las fallas de agujas, las fallas de tela como agujeros o puntos corridos y las roturas de elastano en telas elásticas son los paros no planeados más comunes. La descarga de rollos, los cambios de fileta y los cambios de artículo son paros planeados. Monitorear las causas de paro por tela y por lote de hilo muestra cuáles dominan.
¿Se pueden monitorear máquinas circulares antiguas?
Sí. Un sensor de corriente en el motor principal y un sensor de proximidad que cuenta las vueltas del cilindro entregan estado de trabajo, velocidad y producción en casi cualquier máquina circular. Las señales del paro automático permiten identificar las causas de paro sin cambios en los controles.
¿Cómo ayuda el monitoreo a la consistencia del peso de la tela?
Relacionar el conteo de vueltas con el peso de los rollos muestra el peso de tela producido por vuelta en cada máquina. Cuando esa cifra se desvía, indica un cambio en la alimentación de hilo o en la longitud de malla antes de producir muchos kilogramos fuera de peso. Así la planta puede ajustar la máquina o la alimentación a tiempo.
¿La humedad de la sala afecta el desempeño de las máquinas de tejido de punto?
Sí. El comportamiento del hilo cambia con la temperatura y la humedad, y una sala seca o sobrecalentada puede elevar la tasa de roturas en muchas máquinas. Monitorear las condiciones de la sala junto con las tasas de paro muestra cuándo el ambiente es la causa. El glosario de monitoreo de máquinas define los términos relacionados.
Tal vez te interese...

Contáctanos
Llevemos a su empresa al siguiente nivel. Platiquemos para descubrir cómo podemos ayudarle.
Correo electrónico:
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

