

Monitoreo de líneas de extrusión: disponibilidad, velocidad y energía por kilogramo
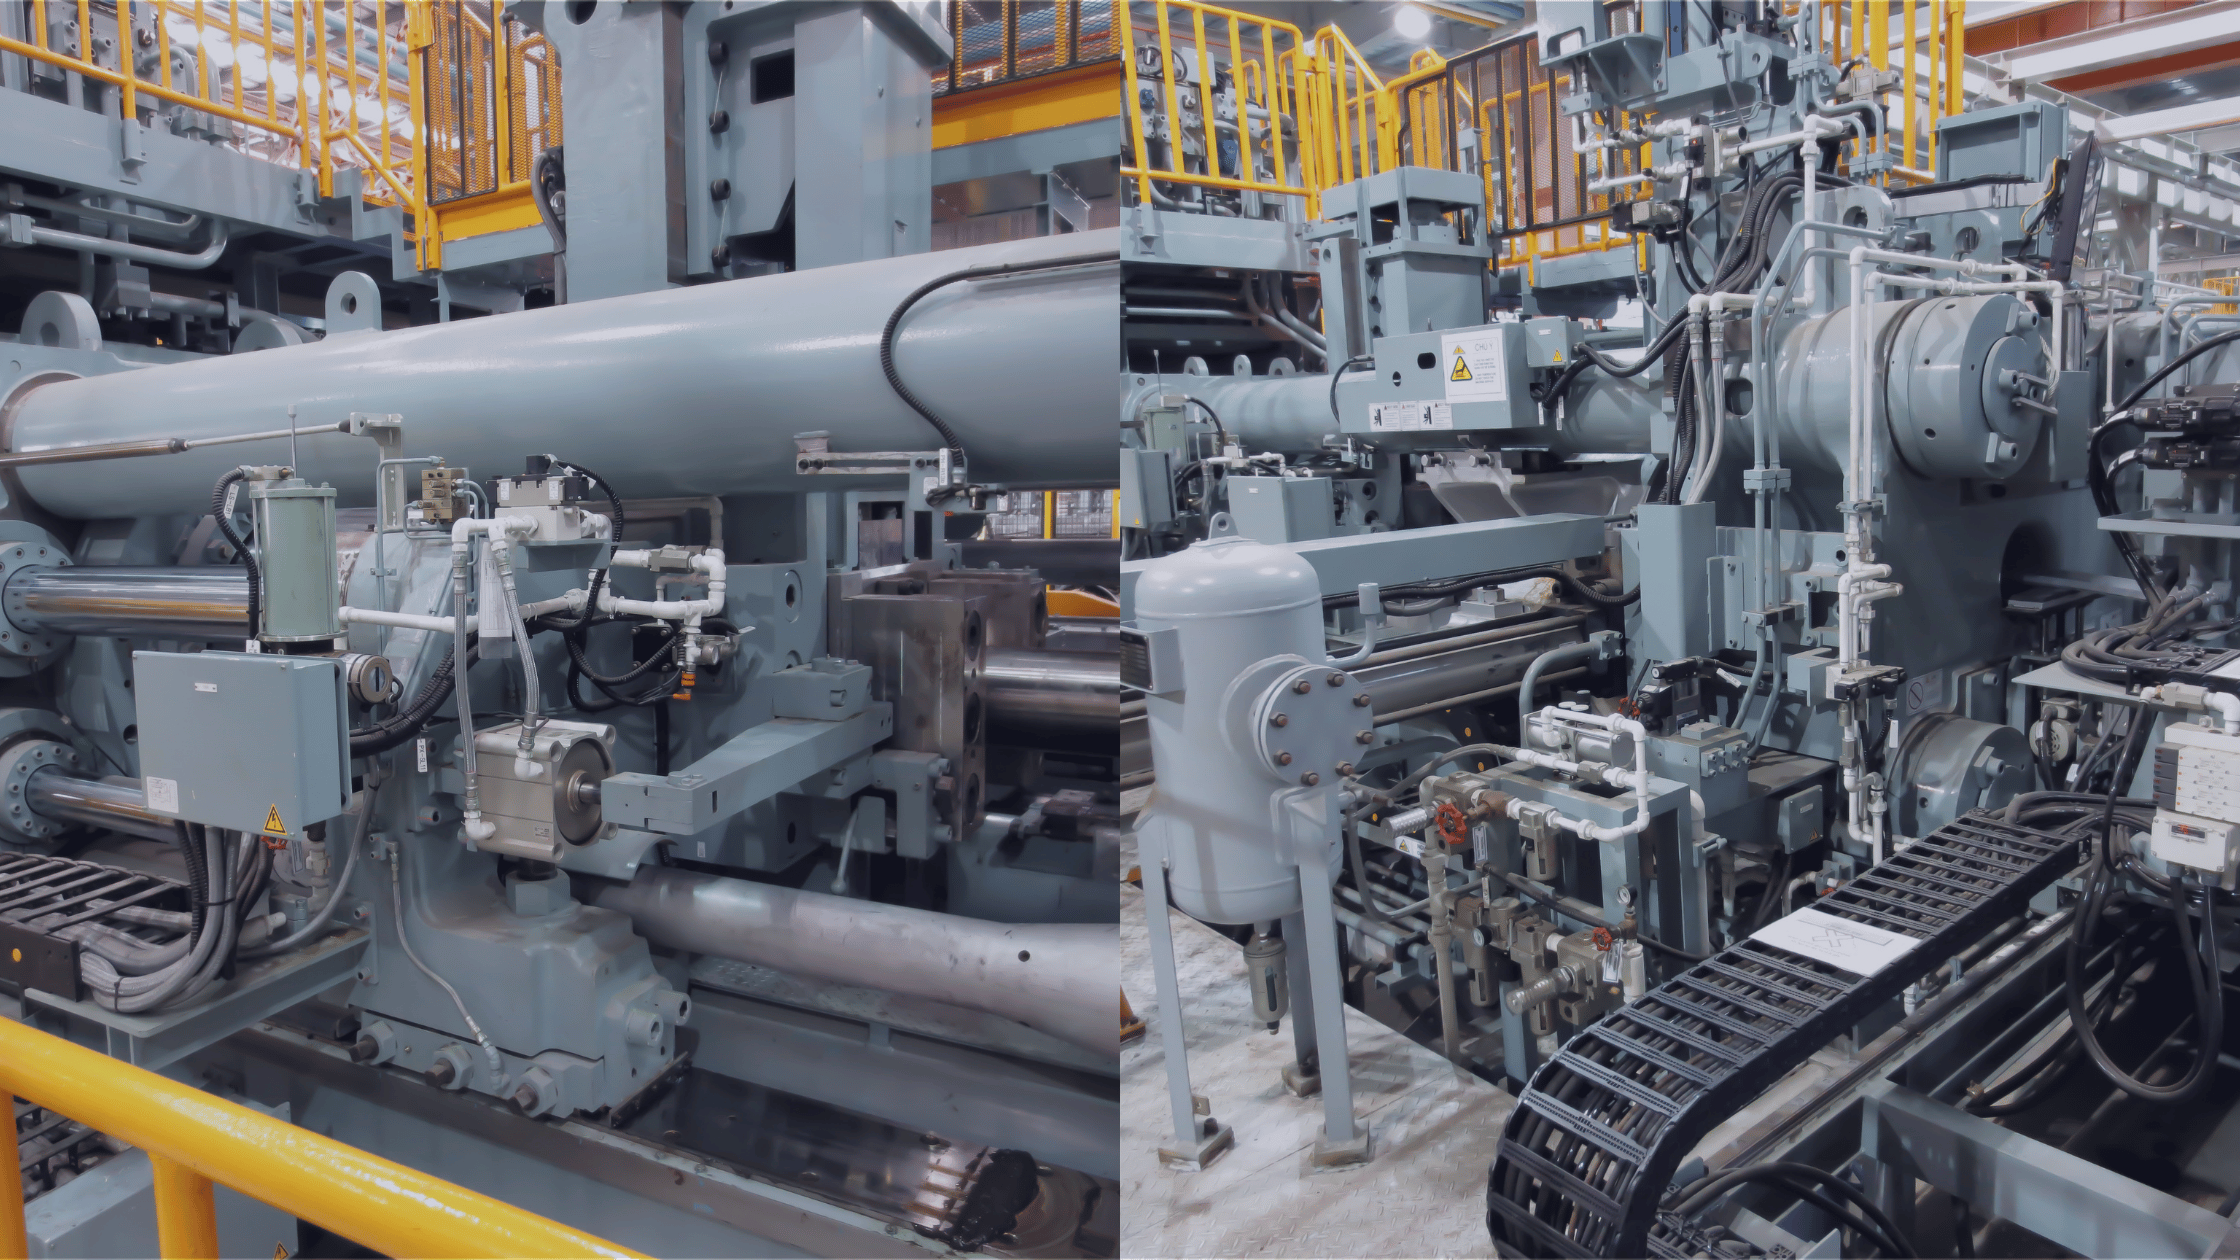
Una línea de extrusión está diseñada para operar durante días sin detenerse, y es precisamente eso lo que hace que cada parada sea tan costosa. Cuando una línea de tubería, perfil, película o lámina se detiene, la pérdida incluye el reinicio: purgar, volver a llevar las zonas a la temperatura adecuada y procesar material fuera de especificación hasta que las dimensiones se estabilizan. El monitoreo de líneas de extrusión registra continuamente la velocidad, la producción, las paradas y el consumo de energía de cada línea, de modo que una planta pueda ver cuánto tiempo de su semana las líneas realmente operaron al ritmo esperado y cuánto costó cada interrupción.
Los procesos continuos también ocultan bien las pérdidas lentas. Una línea que opera un par de puntos porcentuales por debajo de su velocidad nominal durante un mes nunca aparece en un informe de tiempo de inactividad, pero pierde tanta producción como una avería larga.
¿Qué es el monitoreo de líneas de extrusión?
El monitoreo de líneas de extrusión es la recopilación automática y con marca de tiempo de los estados de funcionamiento y parada, la velocidad de la línea, el rendimiento, las condiciones del proceso y el consumo de energía de una extrusora y el equipo posterior que completa la línea. Trata a la extrusora, el enfriamiento, el arrastre, el cortador o la bobinadora como una sola unidad de producción, porque una parada en cualquier punto de esa cadena detiene toda la línea.
Los datos provienen de dos fuentes. Los controladores de línea pueden compartir la velocidad del husillo, la presión y temperatura de la masa fundida, y la velocidad de la línea; además, la industria de maquinaria para plásticos ha desarrollado EUROMAP 84 como una interfaz común entre las líneas de extrusión y los sistemas MES. Las líneas más antiguas, y los equipos de diversos fabricantes, pueden cubrirse con sensores no invasivos que leen directamente la carga del motor, las corrientes de los calentadores y las temperaturas. La mayoría de las plantas combinan ambos, junto con el resto del monitores de equipos de plásticos SensFlo.
Dónde pierden producción las líneas de extrusión
Las líneas de extrusión pierden producción debido a paradas y reinicios, cambios de formato y operaciones por debajo de la capacidad nominal, y cada uno de estos factores se refleja de manera distinta en los datos.
Una parada cuesta más que su propia duración. Después de un cambio de paquete de mallas, una falla en el cabezal o un atasco en el equipo posterior, la línea necesita tiempo para estabilizarse, y el material producido durante ese lapso suele ser desperdicio o material para reprocesar. Medir el tiempo de arranque y el desperdicio generado por cada parada muestra el costo real de cada interrupción y ayuda a justificar mejoras como cambiadores automáticos de mallas o un mejor mantenimiento de los equipos posteriores.
Los cambios de material, color o cabezal son planificados, pero su duración varía considerablemente. Registrar cada cambio desde el último producto bueno hasta el primer producto bueno de la siguiente corrida permite identificar qué transiciones toman más tiempo y si secuenciar los trabajos por color o material ayudaría a reducirlos.
Operar por debajo de la capacidad nominal es la pérdida menos visible. Los operadores pueden reducir la velocidad de una línea para mantener las dimensiones en un producto difícil o para compensar un husillo desgastado o un problema de enfriamiento, y la línea sigue produciendo material de buena calidad. Comparar la velocidad real de la línea y los kilogramos por hora contra el estándar de cada producto revela esa brecha.
¿Qué señales debe capturar el monitoreo de líneas de extrusión?
El monitoreo de líneas de extrusión debe capturar suficientes datos para separar el tiempo de funcionamiento, cambio de formato, arranque y parada, medir la producción contra el estándar y detectar problemas de proceso y equipo antes de que generen desperdicio. La siguiente tabla enumera las señales principales.
SeñalLo que muestraCómo se capturaCarga del motor principal y velocidad del husilloEstado de funcionamiento, tendencias de rendimiento y problemas en el husillo o la caja de engranajesDatos del controlador o sensor de corriente en el motorVelocidad de la línea y producciónMetros o kilogramos por hora contra el estándarSeñal de arrastre o bobinadora, o datos del controladorCorrientes de los calentadores de zona del cilindroBandas calefactoras fallidas antes de perder el control de temperaturaSensores de corriente en circuitos de calefacciónPresión y temperatura de la masa fundidaEstabilidad del proceso y carga del paquete de mallasDatos del controladorTemperatura del agua de enfriamientoProblemas en el tanque de vacío, calibrador o rodillo enfriador que limitan la velocidadSensores de temperatura en circuitos de aguaEstado del equipo posteriorParadas de arrastre, cortador, sierra o bobinadora que detienen la líneaSalidas de equipo o sensores de corrienteConsumo de energíaConsumo energético específico en kWh por kilogramoMonitoreo de potencia en el suministro de la línea
Las corrientes de los calentadores son una señal subutilizada. Una zona del cilindro puede perder una de sus varias bandas calefactoras mientras el controlador compensa con las restantes, por lo que la temperatura de la zona parece normal hasta que los calentadores restantes ya no pueden seguir el ritmo. Observar la corriente consumida por cada circuito de calefacción expone esa falla de inmediato, y el sistema SensFlo monitoreo de temperatura añade verificaciones independientes de las temperaturas del cilindro, el cabezal y el agua de enfriamiento.
Cómo medir correctamente el desempeño de la extrusión
El desempeño de la extrusión se mide mejor con tres indicadores leídos en conjunto: tiempo de actividad, tasa de producción y consumo energético específico. El tiempo de actividad es la proporción del tiempo programado en que la línea produjo material vendible. La tasa de producción compara los kilogramos o metros por hora reales con el estándar para ese producto. El consumo energético específico, generalmente expresado en kilovatios-hora por kilogramo, divide la energía utilizada por la línea entre la masa producida.
El tiempo de arranque debe ser su propio estado. Contar el periodo de estabilización después de una parada como tiempo de funcionamiento infla el tiempo de actividad y oculta el desperdicio, mientras que contarlo como tiempo de inactividad subestima cuánto tiempo operó realmente la línea. Separarlo hace visible el costo de cada parada. El guía de cálculo de OEE explica cómo las pérdidas de tasa y calidad se integran en una sola cifra para las plantas que desean un indicador único.
El consumo energético específico merece atención porque varía con el rendimiento. Una línea que opera lentamente sigue calentando su cilindro y girando su husillo, por lo que la energía por kilogramo aumenta cuando la tasa de producción cae. Realizar un seguimiento por producto y por línea muestra qué productos son los más costosos de fabricar y proporciona un objetivo claro para proyectos de eficiencia energética.
Registrar el motivo detrás de cada paro
La detección automática de paros muestra cuándo y durante cuánto tiempo se detuvo una línea, y una breve entrada del operador explica el porqué. Mantener la lista de motivos limitada a las causas que realmente ocurren, como cambio de malla, limpieza de dado, atasco aguas abajo, material y retención por calidad, hace que los datos sean útiles. Seguimiento automatizado del tiempo de inactividad cubre cómo crear esa lista.
Cómo monitorear líneas de extrusión antiguas y mixtas
Las líneas de extrusión antiguas pueden monitorearse con sensores que no requieren cambios en los controles. Un sensor de corriente en el motor principal muestra el estado de funcionamiento y la carga, los sensores de corriente en los circuitos de calentamiento detectan fallas en las resistencias, los sensores de temperatura en los circuitos de agua vigilan el enfriamiento, y una señal del extractor o bobinadora proporciona la velocidad de la línea. Los sensores de vibración en la caja de engranajes y el motor de accionamiento añaden datos de condición, y los sistemas de SensFlo sensores de vibración están diseñados para ese tipo de monitoreo.
Las líneas más nuevas pueden añadir datos del controlador a través de OPC UA o Modbus. La guía para conexiones de monitoreo de máquinas heredadas explica cómo elegir una ruta para cada equipo, y los sistemas de SensFlo FloControl combinan las señales de los sensores con los datos del protocolo para que la extrusora y cada unidad aguas abajo informen en una sola línea de tiempo. Valide algunos turnos de velocidad y producción monitoreada contra los registros de producción antes de usar los datos para establecer objetivos.
Dónde resulta rentable la información de extrusión
El primer retorno es la producción. Menos paros y de menor duración, cambios de formato más rápidos y líneas restauradas a su tasa estándar suman kilogramos vendibles sin necesidad de equipos nuevos, y el calculadora de ROAI de SensFlo estima ese valor con sus propias tarifas.
La energía es el segundo. Las extrusoras y sus calentadores se encuentran entre las mayores cargas eléctricas en una planta de plásticos, y los datos de potencia muestran tanto la energía por kilogramo como las líneas que se dejaron calentando durante descansos o fines de semana. La descripción general de monitoreo de energía SensFlo describe el hardware, y el artículo sobre la reducción de costos operativos en la manufactura muestra dónde encajan esos ahorros.
Las mejoras en el mantenimiento se derivan de los datos de condición en motores, cajas de engranajes y calentadores, lo que respalda las reparaciones planificadas en torno a las horas reales de funcionamiento, tal como explica la comparación de mantenimiento predictivo y preventivo . Las plantas que también moldean piezas pueden aplicar el mismo enfoque a través de la guía de monitoreo de máquinas de moldeo por inyección.
Una planta de extrusión que puede ver su tasa, sus reinicios y su energía por kilogramo puede operar sus líneas más cerca de lo que fueron diseñadas para producir. Para ver cómo se ve eso en sus propias líneas, programe una demostración de SensFlo y traiga una lista de sus líneas, los productos que fabrican y sus causas de paro más frecuentes.
Preguntas frecuentes
¿Qué se debe monitorear en una línea de extrusión?
Los datos principales son el estado de trabajo, la velocidad de línea, la producción en kilogramos o metros por hora, los paros, los cambios y el tiempo de arranque. La carga del accionamiento, las corrientes de las resistencias, la presión de la masa fundida y la temperatura del agua de enfriamiento agregan contexto del proceso y de la condición. La energía por kilogramo ayuda a administrar uno de los costos más grandes de la planta.
¿Qué es el consumo específico de energía en extrusión?
El consumo específico de energía es la energía que usa una línea dividida entre la masa que produce, normalmente expresada en kilowatts hora por kilogramo. Sube cuando una línea trabaja debajo de su ritmo porque las resistencias y los accionamientos siguen consumiendo energía mientras baja la producción. Medirlo por producto y por línea muestra dónde rendirán los proyectos de energía.
¿Cómo detecta el monitoreo una resistencia de banda fallada?
Los sensores de corriente en cada circuito de calentamiento muestran la corriente que consumen las resistencias de una zona. Cuando falla una, esa corriente baja aunque el control todavía sostenga la temperatura de la zona con las resistencias restantes. Detectar la caída a tiempo evita perder temperatura y generar desperdicio.
¿Se pueden monitorear extrusores antiguos sin cambiar los controles?
Sí. Los sensores no invasivos de corriente, temperatura y vibración capturan el estado de trabajo, la carga, la condición de las resistencias, el enfriamiento y el estado del accionamiento sin ningún cambio en el control. La velocidad de línea puede venir del jalador o del embobinador. En las líneas más nuevas se pueden agregar datos del control.
¿Por qué un paro corto en una línea de extrusión cuesta tanto?
Después de un paro, la línea necesita tiempo para recuperar temperatura, purgar y estabilizar dimensiones, y gran parte del material producido en ese periodo es desperdicio o remolido. El costo real de un paro incluye ese tiempo y ese desperdicio de arranque. El monitoreo registra ambos, para que la planta vea qué causas de paro son las más caras. El glosario de monitoreo de máquinas define los términos relacionados.

Contáctanos
Llevemos a su empresa al siguiente nivel. Platiquemos para descubrir cómo podemos ayudarle.
Correo electrónico:
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

