

Monitoreo de maquinaria para energía y manufactura industrial: Guía sobre capacidad, tiempo de actividad y control de proyectos
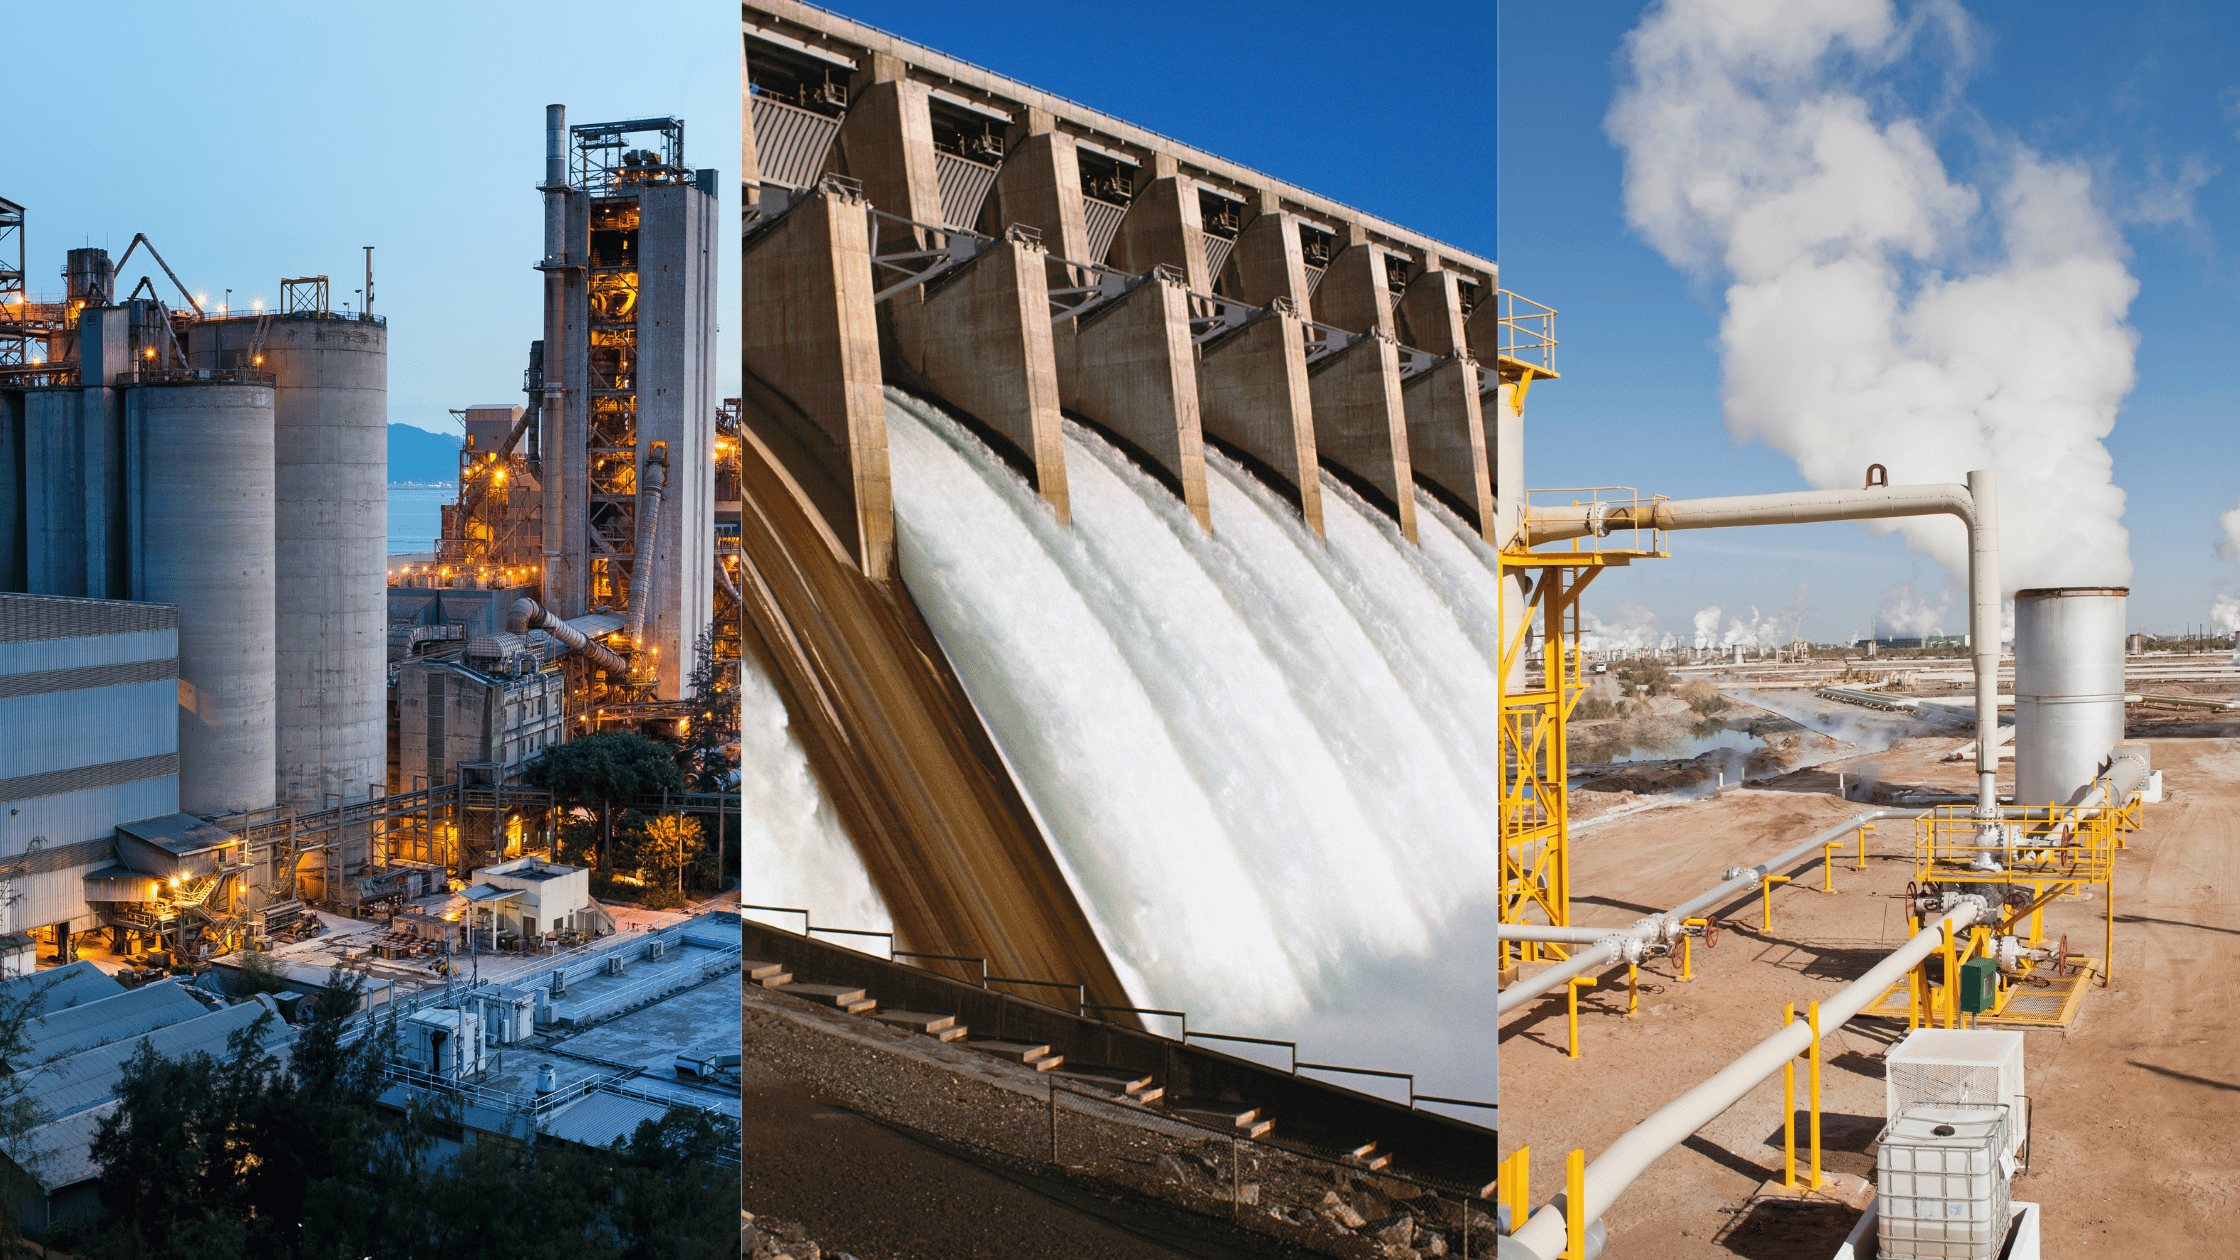
Fabricación de equipos energéticos e industriales a menudo combina fabricación pesada, mecanizado de gran formato, soldadura, procesamiento térmico, recubrimiento, ensamblaje y pruebas en rutas de producción largas. Un retraso en un activo crítico puede afectar simultáneamente un componente de alto valor, el margen del proyecto y la fecha de entrega al cliente.
El monitoreo de máquinas en la fabricación energética e industrial brinda a los equipos de operaciones, mantenimiento, calidad y proyectos visibilidad en tiempo real sobre la actividad de los equipos y las condiciones de procesos seleccionados. Permite saber cuándo una máquina, celda, horno, línea o recurso de prueba está en funcionamiento, inactivo, detenido o trabajando fuera de sus parámetros establecidos.
Esta guía explica qué deben monitorear los fabricantes, cómo los datos de producción respaldan los sistemas de códigos y calidad, dónde genera valor financiero el monitoreo y cómo implementarlo en instalaciones con equipos complejos y variados.
¿Qué es el monitoreo de máquinas en la fabricación energética e industrial?
El monitoreo de máquinas en la fabricación energética e industrial es la recopilación y organización continua de datos de equipos, procesos y producción provenientes de las máquinas utilizadas para fabricar sistemas energéticos, equipos a presión, bombas, válvulas, turbinas, compresores, equipos eléctricos, maquinaria pesada y componentes industriales.
Un sistema de monitoreo puede recopilar el estado de la máquina, tiempo de ejecución, actividad del husillo, tiempo de ciclo, rendimiento, tiempo de inactividad, utilización, vibración, temperatura, corriente, potencia, presión, fuerza, flujo y otras señales disponibles. Los datos exactos dependen del equipo, los sensores, el acceso al controlador y la configuración de implementación.
La información actual ayuda a los equipos a reaccionar mientras la producción está activa. La información histórica les permite comparar trabajos, proyectos, máquinas, turnos y ventanas de proceso. En conjunto, estas perspectivas ayudan a identificar pérdidas recurrentes y verificar si las acciones correctivas mejoraron el desempeño.
El monitoreo de la producción respalda las decisiones operativas y de calidad. No reemplaza el diseño de ingeniería, los cálculos de códigos, los procedimientos de soldadura aprobados, el personal calificado, la inspección, las pruebas ni la certificación del producto.
Por qué el monitoreo es importante en la producción industrial pesada
El trabajo en proceso acumula valor
Los componentes industriales grandes pueden acumular costos significativos de material, mecanizado, fabricación, tratamiento térmico, inspección y mano de obra antes de llegar al ensamblaje final. Un problema descubierto tarde en la ruta puede generar gastos sustanciales por desperdicio, retrabajo, cronogramas y recuperación.
Una visibilidad más temprana de los cambios en los equipos o procesos puede ayudar a limitar la cantidad de producción expuesta a un problema en desarrollo y brindar a los equipos calificados más contexto para la investigación.
Los activos críticos rigen los cronogramas de los proyectos
Las mandrinadoras grandes, los tornos verticales, las celdas de soldadura, los hornos, los sistemas de granallado y pintura, los equipos de balanceo, las estaciones de prueba hidrostática y las máquinas de medición por coordenadas a menudo sirven a muchos proyectos. Una interrupción puede afectar múltiples fechas de entrega.
El monitoreo muestra cómo se divide el tiempo programado entre producción, configuración, espera, pruebas, mantenimiento y tiempo de inactividad no planificado. Esa distinción respalda una planificación de capacidad y decisiones de capital más precisas.
El trabajo de bajo volumen sigue generando una gran exposición financiera
Muchos productos industriales se fabrican bajo pedido o en pequeñas cantidades. Las métricas tradicionales de alto volumen pueden ofrecer una visión limitada cuando cada proyecto sigue una ruta diferente.
El monitoreo de máquinas aún puede comparar el tiempo de producción real frente al planificado, identificar esperas y tiempos de inactividad, y mostrar cómo se utilizan los recursos críticos en los distintos trabajos. El contexto del proyecto, la operación y el activo hace que los datos sean más útiles.
La confiabilidad del equipo protege las entregas y los márgenes
Las averías en equipos grandes o especializados pueden requerir piezas con largos tiempos de entrega, servicios externos, acceso a grúas y recuperación de cronogramas. El historial de condiciones y tiempos de inactividad ayuda a los equipos de mantenimiento a priorizar el trabajo según el comportamiento del equipo, su criticidad y el impacto en el proyecto.
Qué deben monitorear los fabricantes industriales y de energía
El plan de monitoreo debe comenzar con una pregunta de producción o financiera. Algunos ejemplos comunes incluyen:
- ¿Qué activo restringido está retrasando los proyectos activos?
- ¿Cuánto tiempo programado se dedica a producir, configurar, esperar o estar detenido?
- ¿Qué condiciones del equipo cambiaron antes de una avería o un problema de calidad?
- ¿Los tiempos de operación reales coinciden con las estimaciones y las rutas?
- ¿Dónde se están formando las colas de inspección, tratamiento térmico, recubrimiento o pruebas?
- ¿Puede la capacidad actual soportar la carga de trabajo cotizada?
Estado y utilización de la máquina
Los estados de funcionamiento, inactividad, parada, configuración, falla y mantenimiento muestran cómo se utiliza el tiempo disponible. La utilización debe revisarse junto con el contexto del trabajo y el motivo, ya que la espera por planos, materiales, herramientas, inspecciones, acceso a grúas o una operación anterior puede aparecer como tiempo de inactividad de la máquina.
Tiempo de ciclo y operación
El tiempo de operación real puede compararse con la estimación, la ruta o la línea base establecida. Una variación repetida puede señalar condiciones de herramientas, programación, materiales, configuración, manejo, procesos o planificación que afectan el margen del proyecto.
Motivos de tiempo de inactividad y retrasos
Registre el inicio, la duración, el activo, el trabajo y el motivo de cada pérdida de producción. Esto ayuda a distinguir las averías del equipo de las esperas, revisiones de calidad, consultas de ingeniería, escasez de materiales y conflictos de recursos.
La guía de tiempos de inactividad de máquinas de SensFlo explica cómo medir, priorizar y corregir las pérdidas de producción recurrentes.
Condición del equipo
La vibración, temperatura, corriente del motor, potencia, presión y otras señales pueden mostrar cambios en rodamientos, husillos, cajas de engranajes, bombas, ventiladores, motores, sistemas hidráulicos y servicios auxiliares. Las tendencias ayudan a los equipos de mantenimiento a priorizar las inspecciones y el trabajo planificado.
Condiciones de proceso seleccionadas
La temperatura, presión, vacío, corriente, voltaje, fuerza, torque, flujo, humedad y tiempo pueden ser relevantes para la soldadura, tratamiento térmico, recubrimiento, conformado, ensamblaje y pruebas. La especificación, procedimiento, código, sistema de medición y plan de calidad aprobados determinan qué valores se controlan y cómo se establece la aceptación del producto.
Equipos industriales y energéticos que pueden ser monitoreados
Maquinado CNC de gran formato
Las mandrinadoras horizontales y verticales, tornos grandes, centros de maquinado, rectificadoras y otros equipos de precisión pueden ser monitoreados para conocer el estado de la máquina, actividad del husillo, tiempo de ciclo, carga, vibración, temperatura, eventos relacionados con la herramienta, sistemas de refrigeración y tiempo de inactividad.
La página de monitoreo de metalmecánica SensFlo proporciona detalles adicionales sobre la utilización de CNC, herramental, refrigerante, tiempo de producción y condición de la máquina.
Equipos de corte, conformado y fabricación
Los equipos de láser, plasma, chorro de agua, sierra, prensa dobladora, rolado, estampado y conformado pueden ser monitoreados para conocer la actividad de la máquina, conteo de ciclos, tiempo de operación, fuerza o corriente cuando esté disponible, espera de material, cambios de configuración y tiempo de inactividad.
Soldadura y unión
Los sistemas de soldadura manual, robótica, por arco sumergido, por resistencia y especializados pueden proporcionar datos sobre el estado del equipo, tiempo de ciclo, corriente, voltaje, alimentación de alambre, flujo de gas, enfriamiento y tiempo de inactividad. El monitoreo puede apoyar la visibilidad de la producción y la investigación.
La aceptación de la soldadura sigue estando regida por el código aplicable, el procedimiento de soldadura aprobado, el personal calificado, la inspección, las pruebas y los requisitos del cliente.
Tratamiento térmico y hornos
El estado del horno, duración del ciclo, temperatura, presión, vacío, atmósfera, flujo de gas, equipo de temple y servicios auxiliares pueden ser relevantes. El monitoreo puede ayudar a los equipos de operaciones y mantenimiento a identificar interrupciones o problemas incipientes en los equipos.
Los registros formales de tratamiento térmico deben utilizar instrumentos, calibración, muestreo, integridad de datos y controles adecuados para el procedimiento y código aplicables.
Preparación de superficies y recubrimiento
Las operaciones de granallado, pintura, recubrimiento en polvo, galvanoplastia y curado pueden monitorear el estado del equipo, tiempo de ciclo, temperatura, humedad, presión, flujo, filtración y ventilación. Las mediciones adecuadas dependen del sistema de recubrimiento y del proceso aprobado.
Ensamblaje y pruebas funcionales
Las estaciones de ensamblaje, los sistemas de torque, los equipos de balanceo, los bancos de pruebas hidrostáticas, los equipos de pruebas eléctricas y los sistemas de fin de línea pueden monitorearse para controlar la disponibilidad de los equipos, la duración de los ciclos, los tiempos de espera, las fallas y valores de proceso seleccionados.
La disponibilidad de las pruebas puede convertirse en la restricción final para el envío cuando los productos terminados esperan un recurso de prueba aprobado.
Servicios de producción
El aire comprimido, el agua helada, las torres de enfriamiento, las bombas, la recolección de polvo, la ventilación y los sistemas eléctricos suelen dar soporte a múltiples áreas de producción. Monitorear su estado e interrupciones puede proporcionar una advertencia temprana sobre restricciones en toda la planta.
Cómo el monitoreo apoya la fabricación bajo código ASME
Los fabricantes de calderas, recipientes a presión y equipos relacionados pueden trabajar bajo el programa de Certificación de Calderas y Recipientes a Presión de ASME . La certificación ASME evalúa el sistema de control de calidad de un fabricante o ensamblador frente a las secciones aplicables del Código de Calderas y Recipientes a Presión.
El monitoreo de la producción puede proporcionar datos objetivos sobre equipos y procesos para el mantenimiento, el historial de producción, el análisis de retrasos y la investigación. La organización certificada sigue siendo responsable de su sistema de control de calidad, materiales, diseño, fabricación, soldadura, tratamiento térmico, examen, pruebas, registros, inspección autorizada y requisitos del código.
Cómo el monitoreo apoya los sistemas de calidad API Q1
La Especificación API Q1 establece los requisitos del sistema de gestión de calidad para las organizaciones que suministran productos a la industria del petróleo y el gas natural. La aplicabilidad depende de la organización, los productos, los contratos con los clientes, las licencias y el alcance de la certificación.
Los datos de monitoreo pueden respaldar actividades de gestión de calidad como la revisión del rendimiento de los equipos, el control de procesos, el mantenimiento, la revisión de riesgos, la investigación, las acciones correctivas, el cumplimiento de entregas y la mejora continua. Por sí solo, no otorga la certificación API ni establece la conformidad del producto.
El valor financiero del monitoreo de equipos industriales
El caso de negocio combina los ingresos protegidos del proyecto con menores costos y un mejor uso de los bienes de capital. Las estimaciones deben utilizar el backlog real, las tarifas de las máquinas, el margen de contribución, el tiempo de inactividad, los cronogramas de proyectos, el desperdicio, el retrabajo, la mano de obra y el historial de mantenimiento.
Proteja la entrega de proyectos de alto valor
Una visibilidad más temprana de los activos restringidos ayuda a los equipos a reaccionar antes de que un retraso se propague a través de la fabricación, el mecanizado, el recubrimiento, el ensamblaje y las pruebas. Una producción más confiable protege los hitos y las fechas de envío.
Mejore el costeo y la cotización de trabajos
Los datos reales de operación, configuración, inactividad y tiempo de paro proporcionan una base más sólida para la revisión de proyectos y estimaciones futuras. Los equipos pueden identificar dónde las horas planificadas difieren del tiempo de producción realmente requerido.
Reduzca la exposición a desperdicios y retrabajos
Una investigación temprana puede limitar los costos de materiales, mano de obra, procesamiento externo y cronograma asociados a un problema de desarrollo de equipos o procesos.
Diferir gastos de capital innecesarios
Los datos de utilización y retrasos ayudan a los líderes a determinar si se necesita un nuevo activo o si es posible recuperar capacidad perdida por configuración, esperas, programación, mantenimiento y tiempos de inactividad.
Estime la oportunidad
La Calculadora de ROAI de SensFlo ayuda a los fabricantes a estimar el impacto en los ingresos y costos del tiempo productivo recuperado. Valide la estimación con la demanda real, el trabajo pendiente, el margen de contribución, las restricciones del proyecto y los resultados posteriores a la implementación.
Cómo FloControl apoya a la fabricación de equipos industriales y de energía
El software de monitoreo de máquinas FloControl organiza las señales de los equipos en información de producción como tiempo de ejecución, tiempo de inactividad, tiempo de ciclo, rendimiento, tiempo de paro, utilización y desempeño por turno. SensFlo es compatible con equipos modernos y heredados, y los datos disponibles dependen de la configuración de implementación.
Los equipos pueden usar FloControl para responder preguntas como:
- ¿Qué activos restringidos están afectando los proyectos activos?
- ¿Cuánto tiempo programado se dedica a producir o a esperar?
- ¿Qué causas de tiempo de inactividad generan el mayor impacto en el proyecto?
- ¿Los tiempos de operación coinciden con las estimaciones?
- ¿Qué cambios en la condición del equipo requieren una revisión de mantenimiento?
- ¿Puede la capacidad actual soportar el trabajo pendiente de producción?
Las instalaciones pueden revisar los precios de SensFlo para comparar las capacidades de monitoreo, flujo de trabajo, análisis, generación de informes e integración.
Cómo implementar el monitoreo en una instalación de equipos industriales
1. Seleccione la restricción principal del proyecto
Comience con la máquina, el proceso, el recurso de prueba o el servicio que tenga el mayor impacto en la entrega, el margen del proyecto, el retrabajo o la planificación de capital.
2. Defina las decisiones que los datos deben respaldar
Acuerden las preguntas que los equipos de operaciones, mantenimiento, calidad, ingeniería y proyectos necesitan responder. Seleccione el conjunto más pequeño y útil de señales e informes.
3. Conecte los datos del equipo con el contexto del trabajo
Organice los resultados por trabajo, proyecto, operación, activo, turno o familia de productos según corresponda. Esto hace que la comparación entre el tiempo real y el planificado sea más útil.
4. Alinee con los códigos y controles de calidad
Determine si los datos de monitoreo son información operativa, evidencia de respaldo o un registro de calidad controlado. Involucre al personal de ingeniería, calidad, inspección y regulación cuando los datos respalden trabajos normativos o la aceptación del producto.
5. Establezca una línea base
Mida el tiempo de ejecución normal, la configuración, la espera, el tiempo de inactividad, la duración de la operación, la utilización y los datos seleccionados sobre el estado del equipo antes de establecer objetivos.
6. Cree flujos de trabajo de respuesta
Defina quién recibe las alertas, qué deben verificar, cuándo se debe contener la producción o la calidad, y cómo se documenta la respuesta.
7. Verifique los resultados y expanda
Compare el rendimiento de la línea base con el posterior a la implementación. Realice un seguimiento del tiempo de producción recuperado, el cumplimiento del cronograma, las horas del proyecto, la respuesta de mantenimiento, el retrabajo, la mano de obra de informes y los ahorros verificados. Expanda una vez que el primer caso de uso tenga un responsable claro y un resultado medible.
Construya el monitoreo industrial en torno a la entrega y el margen del proyecto
El monitoreo de máquinas industriales y de energía es más útil cuando conecta la actividad del equipo con los proyectos, procesos y decisiones que determinan la entrega y el rendimiento financiero.
Comience con un activo restringido, defina claramente los datos y la propiedad, y mida el impacto en el negocio. Esto proporciona a los equipos de operaciones, mantenimiento, calidad y proyectos un registro de producción compartido, al tiempo que ayuda a la organización a proteger su capacidad, costos y compromisos con el cliente.
Contacte a SensFlo para revisar sus equipos, restricciones de proyecto, requisitos de datos y el retorno esperado.
Preguntas frecuentes
¿Qué es el monitoreo de maquinaria para la fabricación de energía e industria?
Es la recopilación y organización continua de datos de equipos, procesos y producción provenientes de máquinas utilizadas para fabricar sistemas energéticos, equipos a presión, bombas, válvulas, turbinas, compresores, equipos eléctricos, maquinaria pesada y componentes industriales.
¿Qué equipos puede monitorear SensFlo en una planta de equipos industriales?
SensFlo puede monitorear máquinas CNC grandes, equipos de corte y formado, sistemas de soldadura, hornos, equipos de recubrimiento, estaciones de ensamblaje, bancos de pruebas, bombas, compresores y servicios auxiliares. Los datos disponibles dependen de la máquina y la configuración de la implementación.
¿Cómo ayuda el monitoreo a la fabricación bajo pedido (engineered to order)?
El monitoreo puede vincular el tiempo de ejecución, configuración, espera, inactividad y duración de la operación con el trabajo, proyecto, activo o ruta correspondiente. Los equipos pueden comparar el tiempo de producción real con las estimaciones e identificar los recursos restringidos que afectan el trabajo pendiente.
¿Puede el monitoreo de máquinas apoyar la fabricación bajo código ASME?
El monitoreo puede proporcionar datos de equipos y producción para mantenimiento, historial de producción, análisis de retrasos e investigación. La conformidad con el código ASME depende del sistema de control de calidad certificado, la ingeniería, los materiales, la fabricación, la soldadura, el examen, las pruebas, la inspección y los registros.
¿Puede el monitoreo apoyar la norma API Q1?
Los datos de monitoreo pueden respaldar la revisión del rendimiento de los equipos, el control de procesos, el mantenimiento, la revisión de riesgos, las acciones correctivas, el cumplimiento de entregas y la mejora continua. La certificación API y la conformidad del producto dependen del sistema de gestión de calidad aprobado por la organización y los requisitos aplicables.
¿Cómo reduce el monitoreo el tiempo de inactividad en equipos industriales grandes?
El monitoreo registra el estado del equipo, la duración de los eventos, las pérdidas recurrentes y señales de condición seleccionadas. Los equipos pueden responder más rápido, priorizar los activos de alto impacto y programar el mantenimiento con un mejor contexto de producción. Lea la guía de reducción de tiempo de inactividad de SensFlo para conocer el marco de trabajo completo.
¿Puede el monitoreo ayudar a mejorar el costeo de trabajos?
Sí. Los datos reales de tiempo de ejecución, configuración, espera e inactividad crean un registro operativo más sólido para comparar las estimaciones con el trabajo terminado. La organización sigue siendo la responsable de determinar cómo se conectan los datos de producción con el costeo de trabajos y los sistemas financieros.
¿Cómo se calcula el retorno de inversión (ROI) del monitoreo de equipo industrial?
El retorno puede incluir ingresos protegidos por proyectos, recuperación de tiempo productivo, reducción de desperdicios y retrabajos, disminución de gastos de mantenimiento, mejores cotizaciones, menos horas hombre en reportes y diferimiento de gastos de capital. Utilice la Calculadora de ROI de SensFlo para obtener una estimación inicial y valídela con los datos de su planta.


Hablemos
Queremos llevar tu empresa al siguiente nivel. Conversemos para ver cómo podemos ayudarte.
Correo electrónico
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

