

Monitoreo de máquinas para la manufactura automotriz: Guía sobre rendimiento, calidad y entrega
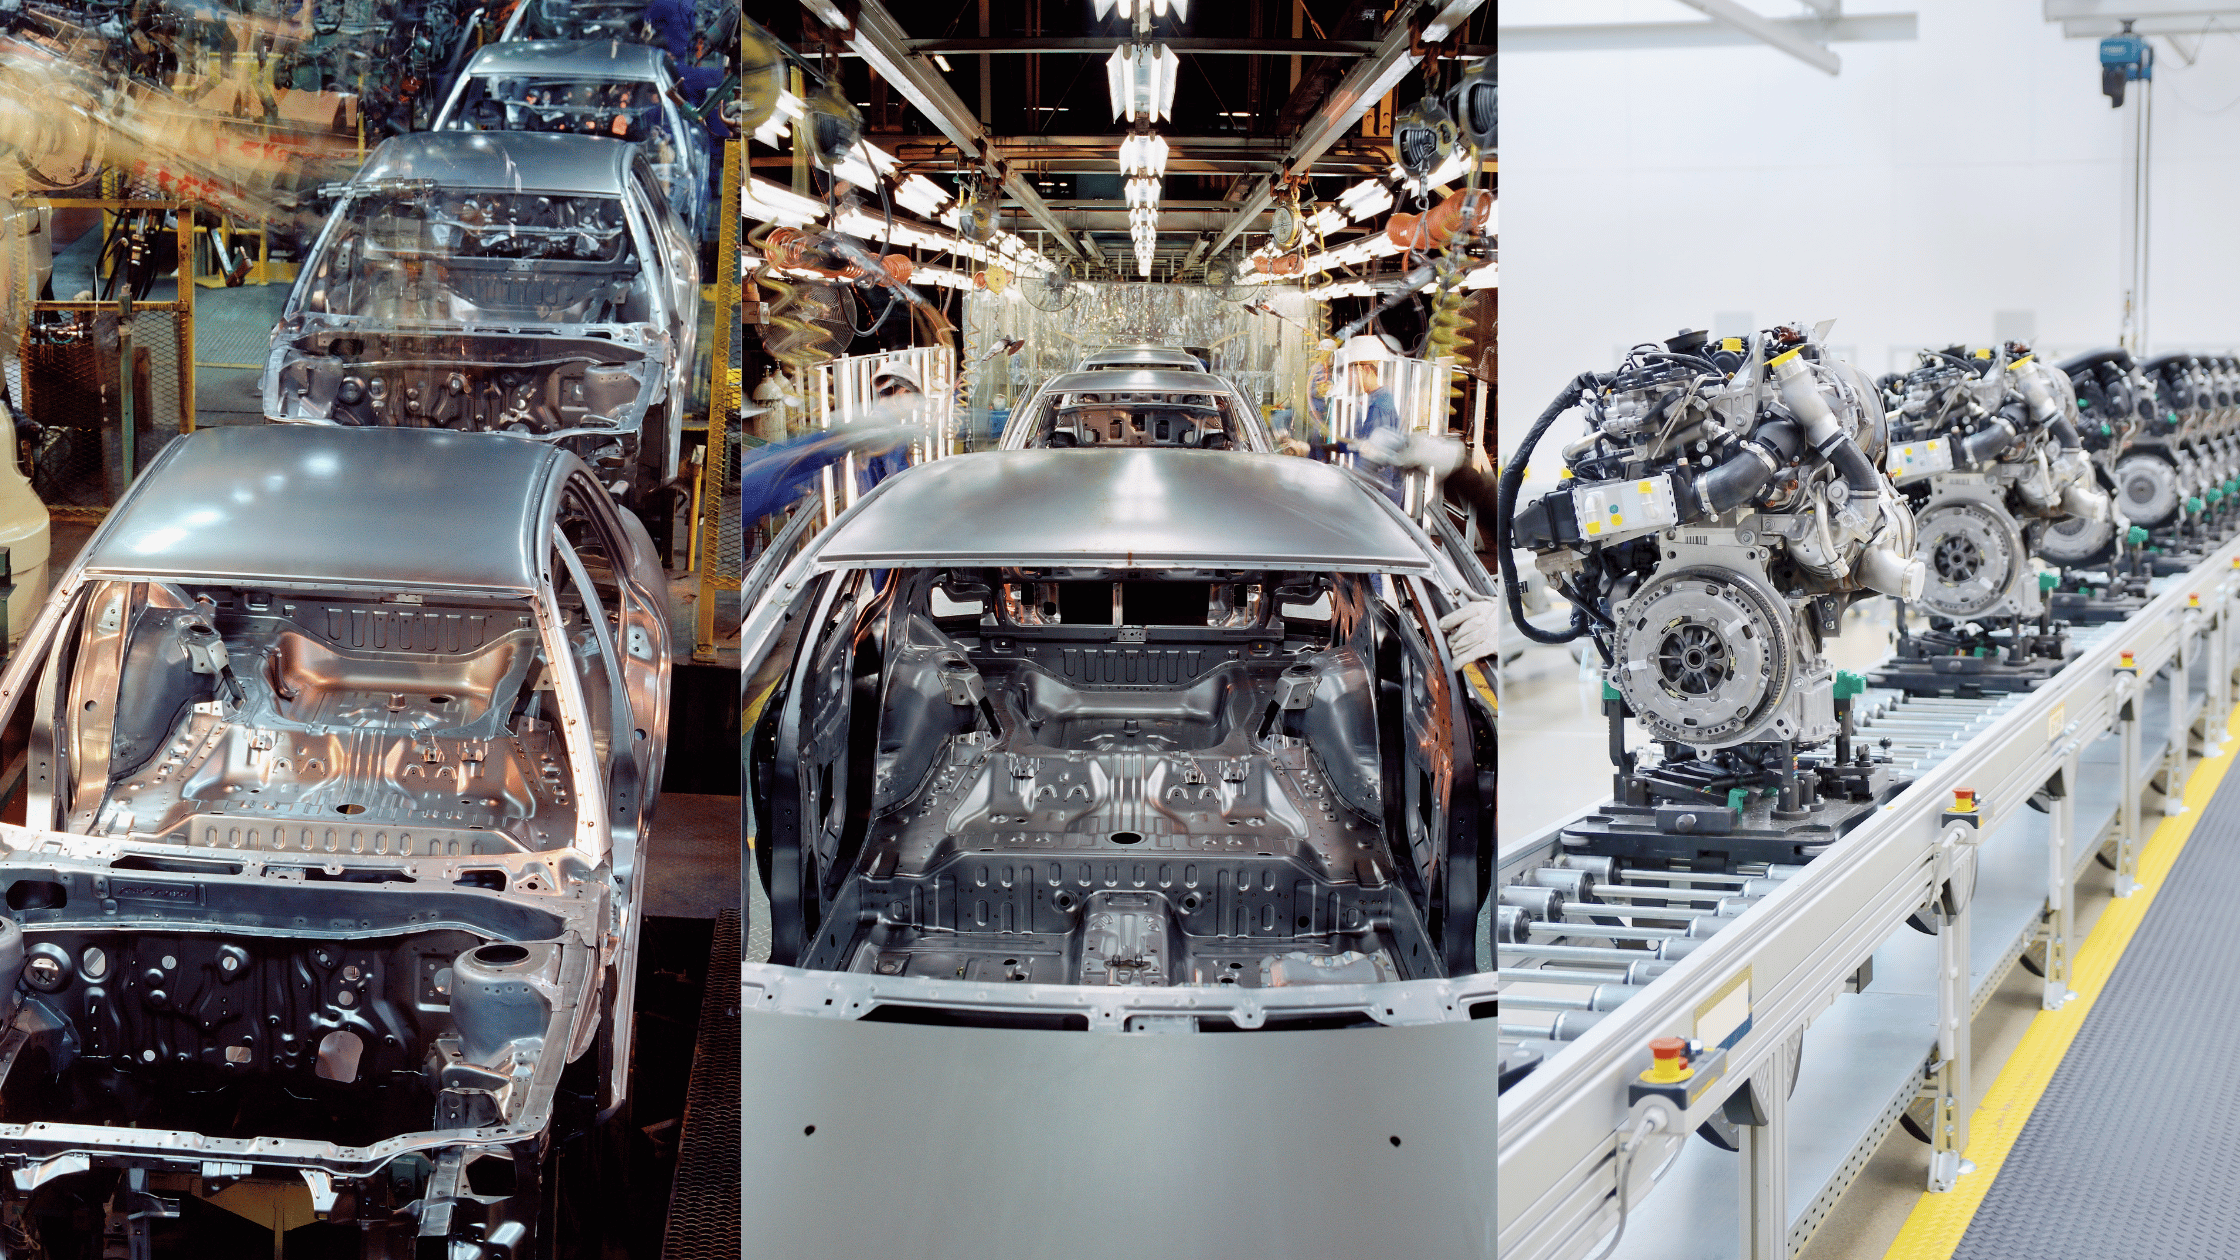
Manufactura automotriz depende de una producción sincronizada. El estampado, la fundición, el mecanizado, el moldeo, la soldadura, la pintura, el ensamblaje, las pruebas y el movimiento de materiales deben mantenerse alineados con el tiempo takt y los programas de los clientes. Una breve interrupción en una operación crítica puede provocar pérdidas de producción en toda la línea y afectar los compromisos de entrega posteriores.
El monitoreo de máquinas en la manufactura automotriz brinda a los equipos de operaciones, mantenimiento, calidad y control de producción visibilidad en tiempo real sobre la actividad de los equipos y condiciones específicas de los procesos. Permite saber cuándo una prensa, un centro de mecanizado, una celda de soldadura, una máquina de moldeo, un transportador o una estación de ensamblaje está operando, inactiva, detenida o por debajo de su ciclo esperado.
Esta guía explica qué deben monitorear los fabricantes automotrices, cómo los datos de producción respaldan la calidad y la entrega, de dónde proviene el valor financiero y cómo implementar el monitoreo en equipos mixtos sin añadir complejidad innecesaria.
¿Qué es el monitoreo de máquinas en la manufactura automotriz?
El monitoreo de máquinas en la manufactura automotriz es la recopilación y organización continua de datos de equipos, procesos y producción provenientes de las máquinas utilizadas para fabricar vehículos y componentes automotrices.
Un sistema de monitoreo puede recopilar el estado de la máquina, tiempo de ciclo, conteo de piezas, tiempo de inactividad, velocidad de línea, utilización, vibración, temperatura, corriente, potencia, presión, fuerza, flujo y otras señales disponibles. Los datos exactos dependen del equipo, la configuración de los sensores, el acceso al controlador y los sistemas conectados.
Los datos actuales ayudan a los equipos a reaccionar durante el turno. Los datos históricos les permiten comparar trabajos, piezas, líneas, máquinas, turnos e instalaciones. En conjunto, estas perspectivas ayudan a identificar pérdidas de producción recurrentes y a verificar si las acciones correctivas mejoraron los resultados.
El monitoreo de máquinas respalda las decisiones de producción y calidad. No reemplaza un plan de control aprobado, un método de inspección, un estudio de control estadístico de procesos, un procedimiento de mantenimiento ni los requisitos específicos del cliente.
Por qué el monitoreo de máquinas es importante en la producción automotriz
La producción basada en el tiempo takt conecta cada operación
Las líneas automotrices se planifican en torno a un ritmo de producción requerido. Cuando una estación tiene ciclos lentos, se detiene repetidamente o espera material, la pérdida puede propagarse a través de las operaciones anteriores y posteriores.
El monitoreo a nivel de máquina hace visible la sincronización. Los equipos pueden comparar el tiempo de ciclo real con el tiempo takt, identificar la estación que limita la producción y separar las pérdidas por equipo de las causadas por esperas, materiales, personal, calidad y cambios de modelo.
El desempeño en las entregas afecta las relaciones con los clientes
Los fabricantes de vehículos y los proveedores de niveles superiores dependen de una entrega predecible por parte de la cadena de suministro. Las interrupciones en la producción pueden derivar en horas extras, fletes urgentes, cambios en los programas y escalamientos por parte del cliente.
Una visibilidad temprana brinda a los equipos de control de producción más tiempo para reaccionar. Los datos precisos sobre tiempo de ejecución, tiempo de inactividad y rendimiento también respaldan compromisos más realistas cuando la demanda del cliente o los programas cambian.
El alto volumen hace que las pequeñas pérdidas sean costosas
Unos pocos segundos de tiempo de ciclo adicional pueden generar una brecha de producción significativa a lo largo de miles de ciclos. Las microparadas repetidas pueden reducir la producción incluso cuando ningún evento de inactividad parece grave por sí solo.
El monitoreo captura la frecuencia, duración y ubicación de esas pérdidas. Esto ayuda a los equipos a priorizar las mejoras basándose en el efecto total en lugar de la visibilidad de un evento individual.
La calidad y el comportamiento del equipo están conectados
Los cambios en la fuerza de prensado, el comportamiento del ciclo de soldadura, el estado de la herramienta, la temperatura, la presión, la corriente o el tiempo de ciclo pueden justificar una investigación antes de que surja un problema de calidad mayor. Los datos de producción brindan a los equipos de calidad y mantenimiento una línea de tiempo compartida para revisar qué cambió y cuándo.
El equipo de calidad determina si una condición monitoreada afecta la conformidad del producto y qué medidas de contención, inspección o acción correctiva se requieren.
Qué deben monitorear los fabricantes automotrices
El plan de monitoreo más útil comienza con una pregunta sobre la producción. Algunos ejemplos comunes incluyen:
- ¿Qué línea o máquina está limitando la producción diaria?
- ¿En qué punto el tiempo de ciclo real supera el tiempo takt?
- ¿Qué microparadas ocurren con mayor frecuencia?
- ¿Cuánto tiempo programado se dedica a operar, esperar, realizar cambios o estar detenido?
- ¿Qué señales del equipo cambiaron antes de un defecto o una falla?
- ¿Cuánta capacidad hay disponible para un aumento de volumen o un nuevo programa?
Estado y utilización de la máquina
Los estados de operación, inactividad, parada, configuración, falla y mantenimiento muestran cómo se utiliza el tiempo de producción disponible. La utilización ayuda a los equipos a evaluar la capacidad existente e identificar los activos que requieren contexto adicional o mejoras.
El estado debe estar vinculado a una razón siempre que sea posible. Una máquina puede estar inactiva debido a escasez de material, flujo bloqueado aguas abajo, retención por calidad, cambio programado, disponibilidad del operador, mantenimiento u otra causa ajena a la máquina misma.
Tiempo de ciclo, tiempo takt y rendimiento
El tiempo de ciclo mide cuánto tarda una operación. El tiempo takt representa el ritmo necesario para satisfacer la demanda del cliente. El rendimiento muestra la producción real obtenida durante un período definido.
Comparar estas mediciones ayuda a los equipos a identificar ciclos lentos, desviaciones en la producción, cuellos de botella y el efecto de las decisiones de balanceo de línea. Las tendencias por pieza, herramienta, turno o máquina proporcionan un contexto más útil que un promedio único de toda la planta.
Tiempo de inactividad y microparadas
Los datos de tiempo de inactividad deben registrar el inicio, la duración, el equipo y el motivo de cada evento. Las paradas recurrentes cortas merecen atención porque su efecto acumulativo puede superar al de una falla larga pero poco frecuente.
El Guía de tiempos de inactividad de la máquina SensFlo explica cómo medir las pérdidas, organizar las causas, priorizar las acciones y verificar el tiempo de producción recuperado.
Estado del equipo
La vibración, la temperatura, la corriente, la potencia, la presión y otras señales pueden mostrar cambios en motores, rodamientos, bombas, husillos, cajas de engranajes, equipos de soldadura, prensas y servicios auxiliares. Las tendencias del estado ayudan a los equipos de mantenimiento a priorizar las inspecciones y el trabajo planificado según el comportamiento del equipo y la criticidad de la producción.
Mediciones de procesos seleccionados
La fuerza, el par, la temperatura, la presión, la corriente, el voltaje, el flujo, la velocidad y el tiempo pueden ser relevantes para procesos automotrices específicos. El monitoreo puede facilitar la revisión de estos valores junto con la actividad de la máquina y los eventos de producción.
El plan de control, el análisis de riesgos del proceso, los requisitos del cliente, las especificaciones de ingeniería, el sistema de medición y los procedimientos aprobados determinan qué características se controlan y cómo se establece la aceptación del producto.
Equipos y procesos automotrices que pueden ser monitoreados
Prensas de estampado y sistemas de troqueles
Las operaciones de estampado pueden monitorear el estado de la prensa, el conteo de golpes, el tiempo de ciclo, el tonelaje o la fuerza cuando esté disponible, la corriente del motor, la vibración, el equipo de lubricación, la duración del cambio de troquel y el tiempo de inactividad.
Estas mediciones pueden ayudar a los equipos a identificar interrupciones recurrentes en la alimentación, paradas relacionadas con el troquel, reducción en la velocidad de producción, cambios prolongados y cambios en el estado del equipo. Los datos históricos también respaldan la planificación del mantenimiento de los troqueles y la capacidad disponible de la prensa.
Celdas de soldadura robótica
Las celdas de soldadura por puntos, MIG, láser y otras celdas automatizadas pueden monitorearse para conocer el estado de la celda, el tiempo de ciclo, las esperas del robot, las alarmas del equipo, la corriente, el voltaje, el comportamiento de la alimentación de alambre, el enfriamiento, el flujo de gas y las condiciones de los servicios auxiliares cuando dichas señales están disponibles.
El monitoreo de la producción puede conectar las interrupciones de la celda con la pérdida de producción y proporcionar una línea de tiempo para la revisión de ingeniería. La aceptación de la soldadura sigue estando regida por el proceso de soldadura aprobado, los requisitos de inspección, el plan de control y las especificaciones del cliente.
Maquinado CNC y acabado de precisión
Los componentes de precisión para motores, transmisiones, trenes motrices, frenos, dirección y otros a menudo pasan por operaciones de maquinado, rectificado, bruñido y lavado. Los datos útiles pueden incluir el estado de la máquina, la actividad del husillo, el tiempo de ciclo, la frecuencia de cambio de herramienta, la carga del husillo, la vibración, la temperatura, el comportamiento del sistema de refrigeración y el tiempo de inactividad.
La página de metalmecánica de SensFlo cubre con mayor detalle la utilización del husillo, el tiempo de inactividad del CNC, el herramental, el refrigerante y el rendimiento de la producción.
Equipos de fundición y troquelado
Las operaciones de fundición a presión pueden monitorear el estado de la máquina, el tiempo de ciclo, el conteo de inyecciones, la presión, la temperatura, el enfriamiento, el equipo de recorte, los sistemas de soporte del horno y el tiempo de inactividad. Las mediciones seleccionadas deben reflejar el diseño del proceso y las decisiones que los equipos de operaciones, mantenimiento y calidad necesitan tomar.
El historial de producción conectado puede ayudar a relacionar las interrupciones del proceso o los cambios de ciclo con un periodo de producción definido, sin reemplazar los controles metalúrgicos ni la inspección del producto.
Moldeo por inyección y procesamiento de plásticos
Las operaciones de plásticos automotrices pueden monitorear el estado de la prensa, el tiempo de ciclo, el comportamiento del accionamiento hidráulico o eléctrico, la temperatura del barril y del molde, el equipo de enfriamiento, el manejo de materiales, los cambios de formato y las paradas no planificadas.
Visite la página de monitoreo de plásticos SensFlo para obtener información adicional sobre prensas de moldeo por inyección, extrusión, equipos auxiliares, estabilidad del proceso y eficiencia de materiales.
Pintura, recubrimiento y tratamiento de superficies
Las líneas de pintura y recubrimiento pueden depender de la velocidad del transportador, las condiciones de la cabina, la temperatura del horno, el tiempo de curado, las bombas, los ventiladores, la filtración y los sistemas de suministro de material. Monitorear equipos seleccionados y condiciones ambientales puede proporcionar una visibilidad más temprana de las interrupciones o desviaciones.
Las especificaciones de proceso aprobadas, los instrumentos, la frecuencia de muestreo, los controles de mantenimiento y los métodos de inspección determinan si una medición es adecuada para su uso formal en calidad.
Ensamblaje y pruebas de fin de línea
El monitoreo de ensamblaje puede incluir el estado de la estación, el tiempo de ciclo, las condiciones de bloqueo y falta de suministro, la actividad de las herramientas de torque, la finalización de la sujeción, la disponibilidad del equipo de prueba, el rendimiento del transportador y los códigos de falla.
En las pruebas de fin de línea, la disponibilidad del equipo y la duración del ciclo de prueba pueden revelar una restricción que limita la producción terminada, incluso cuando la producción aguas arriba parece estar en buen estado.
Producción de baterías y componentes para vehículos eléctricos
Los módulos de baterías, paquetes, motores, inversores y componentes de carga introducen procesos adicionales de tipo térmico, eléctrico, ambiental, de unión y de prueba. El monitoreo puede incluir el estado del equipo, el tiempo de ciclo, la temperatura, la humedad, la presión, la fuerza, la duración de la prueba eléctrica y las condiciones de los servicios públicos de soporte.
Los requisitos de seguridad, calidad del producto y trazabilidad deben definirse según los controles aplicables del producto, el proceso, el cliente y la normativa.
Cómo el monitoreo de máquinas respalda los sistemas de calidad IATF 16949
La norma IATF 16949 establece los requisitos del sistema de gestión de calidad automotriz para las organizaciones que producen productos y piezas de servicio para el sector automotriz. Las organizaciones automotrices también pueden trabajar bajo requisitos específicos del cliente publicados por los fabricantes participantes.
Los datos de máquinas y producción pueden respaldar el sistema de gestión de calidad al proporcionar información objetiva para:
- Revisión del mantenimiento y desempeño del equipo
- Monitoreo del proceso de producción
- Análisis de capacidad y desempeño de entrega
- Investigación de productos no conformes
- Revisión de acciones correctivas y su eficacia
- Prioridades de mejora continua
- Evidencia de auditoría del proceso de manufactura
La organización sigue siendo responsable de determinar cómo se valida, controla, conserva, revisa y conecta la información de monitoreo con sus procedimientos de calidad.
Cómo se integra el monitoreo con APQP, planes de control, PPAP y SPC
Las herramientas principales de calidad del Automotive Industry Action Group incluyen la Planeación Avanzada de la Calidad del Producto (APQP), el Plan de Control, el Proceso de Aprobación de Partes de Producción (PPAP), el Análisis de Modo y Efecto de Falla (FMEA), el Análisis de Sistemas de Medición (MSA) y el Control Estadístico de Procesos (SPC).
El monitoreo puede respaldar estos flujos de trabajo cuando los datos se seleccionan y gestionan de manera adecuada:
- Los equipos de APQP pueden definir los datos de producción requeridos durante la planeación y el lanzamiento del proceso.
- Los planes de control pueden identificar características, métodos, frecuencia, planes de reacción y responsabilidades.
- La evidencia del PPAP puede utilizar registros aprobados generados a través de procesos controlados de producción y medición.
- El SPC puede evaluar datos de medición adecuados para determinar la estabilidad y la variación.
- Los equipos de AMEF pueden utilizar el historial real de los equipos y los tiempos de inactividad al evaluar el riesgo de los procesos.
Las señales de estado y condición de la máquina pueden proporcionar un contexto útil sobre un evento de calidad. No deben considerarse un sustituto de un sistema de medición capaz o de una característica de producto aprobada.
Consideraciones sobre seguridad de la información automotriz y TISAX
Los sistemas de producción pueden contener programas de clientes, números de pieza, información de programas, datos de procesos, detalles de equipos y otra información confidencial. Los fabricantes de automóviles deben clasificar los datos y aprobar la arquitectura antes de conectar máquinas o compartir información entre instalaciones y proveedores.
TISAX, administrado por la Asociación ENX, proporciona un mecanismo de evaluación e intercambio para la seguridad de la información en la industria automotriz. Su aplicabilidad depende de las expectativas del cliente, las relaciones comerciales y la información que maneje la organización.
Una implementación de monitoreo debe definir:
- Los datos recopilados de cada máquina y sistema
- El límite aprobado de la red y del sistema
- Acceso de usuarios, autenticación y registro de actividades
- Almacenamiento, retención, respaldo y recuperación de datos
- Reglas de acceso remoto y móvil
- Responsabilidades de proveedores, nube e integración
Los requisitos de seguridad de la información deben revisarse con los equipos de TI, ciberseguridad, calidad, legal y atención al cliente de la organización.
El valor financiero del monitoreo de máquinas automotrices
El caso de negocio combina la oportunidad de producción recuperada con menores costos operativos. La estimación más creíble utiliza las tarifas reales de las máquinas, el tiempo planificado, la demanda, el margen de contribución, el tiempo de inactividad, el rendimiento del ciclo, el desperdicio, la mano de obra y el historial de mantenimiento.
Recuperar el rendimiento de los equipos existentes
Reducir las paradas recurrentes, los ciclos lentos, las esperas y los cambios largos puede generar tiempo de producción adicional. Cuando existe demanda del cliente, el tiempo recuperado puede respaldar una mayor producción vendible y proteger el cumplimiento de las entregas.
Reducir las horas extras y los fletes urgentes
Una producción más estable reduce el trabajo de recuperación necesario tras una interrupción. Los ahorros resultantes pueden incluir horas extras, producción en fin de semana, cambios de programación, transporte urgente y coordinación administrativa.
Limite los costos de desperdicio y contención
Una detección más temprana y un cronograma de producción más claro pueden reducir la cantidad de producto expuesto a un problema de equipo o proceso. Los ahorros potenciales incluyen materiales, mano de obra, clasificación, inspección, retrabajo, eliminación, producción de reemplazo y atención al cliente.
Mejore las decisiones de cotización y capacidad
Los datos reales de tiempo de ciclo, utilización y tiempo de inactividad proporcionan una base más sólida para cotizaciones, decisiones de abastecimiento, rutas de producción y solicitudes de capital. Los líderes pueden distinguir una necesidad genuina de capacidad de equipo de una pérdida de producción recuperable.
Estime la oportunidad
La Calculadora de ROAI de SensFlo ayuda a los equipos a estimar el efecto en los ingresos y costos del tiempo productivo adicional. Las estimaciones de planificación deben validarse con la demanda real, el margen de contribución, las restricciones operativas y los resultados verificados después de la implementación.
Cómo FloControl apoya a la manufactura automotriz
El software de monitoreo de máquinas FloControl organiza las señales de los equipos en información de producción como tiempo de ejecución, tiempo de inactividad, tiempo de ciclo, rendimiento, tiempo muerto, utilización y desempeño por turno. SensFlo puede admitir una mezcla de equipos antiguos y modernos, con los datos disponibles determinados por la configuración de la implementación.
Los equipos automotrices pueden usar FloControl para responder preguntas como:
- ¿Qué línea o máquina está limitando actualmente la producción?
- ¿Dónde los ciclos están operando por encima del tiempo takt?
- ¿Qué causas de tiempo de inactividad generan la mayor pérdida de producción?
- ¿Cuánta capacidad disponible existe por línea, turno o planta?
- ¿Qué cambios en la condición del equipo requieren atención de mantenimiento?
- ¿Qué tan cerca sigue la producción real el programa del cliente?
El existente Artículo sobre el monitoreo de proveedores de nivel automotriz proporciona contexto adicional sobre la transparencia en la producción de proveedores y las expectativas de entrega del cliente.
Las plantas pueden revisar los precios de SensFlo para comparar capacidades de monitoreo, flujo de trabajo, análisis, generación de informes e integración.
Cómo implementar el monitoreo de máquinas en una planta automotriz
1. Comience con la restricción de producción
Seleccione la prensa, celda, línea, estación de prueba o servicio con mayor impacto en el rendimiento, la entrega, la calidad o el costo operativo. Defina la pérdida actual utilizando los datos de producción y financieros disponibles.
2. Defina las decisiones que los datos deben respaldar
Acuerden las preguntas que las áreas de operaciones, mantenimiento, calidad, ingeniería y control de producción necesitan responder. Seleccione las señales y los informes que respalden directamente esas decisiones.
3. Alinee con el sistema de calidad
Determine si los datos de monitoreo son información operativa, evidencia de respaldo o un registro de calidad controlado. Involucre al personal de calidad y metrología cuando los datos respalden un plan de control, PPAP, SPC o una actividad de aceptación de producto.
4. Apruebe la arquitectura de datos y seguridad
Clasifique la información, documente los flujos de datos, defina el acceso y confirme los requisitos del cliente o relacionados con TISAX antes de conectar los sistemas.
5. Establezca una línea base
Mida el tiempo de ejecución normal, el tiempo de inactividad, el tiempo de ciclo, el rendimiento, la utilización, la duración del cambio de herramienta y los datos seleccionados sobre el estado del equipo. Considere los diferentes productos, herramientas, turnos y modos de operación.
6. Cree flujos de trabajo de respuesta
Defina quién recibe una alerta, qué deben verificar, cuándo se debe contener la producción o la calidad y cómo se documenta la respuesta. Asigne la responsabilidad de las pérdidas recurrentes identificadas en las reuniones de revisión.
7. Verifique el efecto y expanda
Compare el rendimiento de la línea base con el posterior a la implementación. Realice un seguimiento del tiempo de producción recuperado, el rendimiento, el tiempo de inactividad, el desempeño en los cambios de herramienta, la respuesta de mantenimiento, la mano de obra en informes y los ahorros de costos verificados. Expanda a la siguiente restricción una vez que el primer caso de uso tenga un responsable claro y resultados medibles.
Optimice el monitoreo automotriz basándose en el rendimiento, la calidad y la entrega
El monitoreo de maquinaria en la manufactura automotriz es más valioso cuando conecta la actividad de los equipos con las decisiones que determinan el volumen de producción y el cumplimiento con el cliente.
Comience con un proceso restringido, defina claramente los datos y la responsabilidad, y mida el impacto financiero. Este enfoque brinda a los equipos de operaciones, mantenimiento y calidad un registro de producción compartido, al tiempo que ayuda a la empresa a proteger la entrega, la capacidad y los márgenes.
Contacte a SensFlo para revisar sus equipos automotrices, restricciones de producción, requisitos de datos y el retorno esperado.
Preguntas frecuentes
¿Qué es el monitoreo de maquinaria en la manufactura automotriz?
El monitoreo de maquinaria en la manufactura automotriz recopila y organiza continuamente datos de equipos, procesos y producción provenientes de operaciones de estampado, mecanizado, moldeo, soldadura, pintura, ensamblaje, pruebas y operaciones de soporte. Proporciona a los equipos visibilidad actual e histórica del estado de la máquina, tiempo de ciclo, rendimiento, tiempo de inactividad, utilización, condición del equipo y mediciones de procesos seleccionadas.
¿Qué equipos puede monitorear SensFlo en una planta automotriz?
SensFlo puede monitorear equipos como prensas de estampado, máquinas CNC, celdas de soldadura robótica, máquinas de moldeo por inyección, equipos de fundición a presión, transportadores, estaciones de ensamblaje, sistemas de prueba, bombas, compresores y otros activos de producción. Los datos exactos dependen de la máquina, los sensores, el acceso al controlador y la configuración de implementación.
¿Cómo apoya el monitoreo de maquinaria a la norma IATF 16949?
El monitoreo de maquinaria puede proporcionar información objetiva para el desempeño de los equipos, mantenimiento, monitoreo de procesos, análisis de capacidad, desempeño de entrega, acciones correctivas y mejora continua. La organización sigue siendo responsable de su sistema de gestión de calidad, requisitos específicos del cliente, controles de registros, métodos aprobados y certificación. El software de monitoreo no proporciona la certificación IATF 16949 por sí solo.
¿Cómo se integra el monitoreo de maquinaria en un plan de control automotriz?
Un plan de control define las características, métodos, frecuencia, plan de reacción y responsabilidades requeridas para el proceso. Los datos adecuados de la máquina o del proceso pueden respaldar dicho plan cuando el método de medición, la integridad de los datos, la calibración, la validación y los controles de registros cumplen con los requisitos de la organización. El personal de calidad e ingeniería debe aprobar el uso previsto.
¿Cuál es la diferencia entre tiempo de ciclo y tiempo takt?
El tiempo de ciclo es el tiempo necesario para completar una operación o producir una unidad. El tiempo takt es el ritmo de producción necesario para satisfacer la demanda del cliente. Comparar el tiempo de ciclo real con el tiempo takt ayuda a los equipos a identificar las estaciones que pueden limitar la producción de la línea.
¿Cómo reduce el monitoreo el tiempo de inactividad en la manufactura automotriz?
El monitoreo registra automáticamente las condiciones de los equipos cuando están detenidos, inactivos, lentos o presentan anomalías durante la producción. Los equipos pueden responder más rápido, comparar el impacto total de los eventos recurrentes y priorizar el mantenimiento o los cambios en los procesos. Lea la guía de reducción de tiempo de inactividad de SensFlo para conocer el marco de mejora completo.
¿Puede el monitoreo de máquinas ayudar a los fabricantes automotrices a reducir el desperdicio?
El monitoreo ayuda a los equipos a identificar cambios en el comportamiento de los equipos o en las condiciones de los procesos seleccionados, vinculando dichos eventos con un periodo de producción definido. Una investigación temprana puede limitar la cantidad de producto afectado por un problema. Las decisiones sobre la conformidad del producto y su contención siguen rigiéndose por el plan de control, los métodos de inspección, los requisitos del cliente y el sistema de calidad.
¿Cómo se calcula el retorno de inversión (ROI) del monitoreo de máquinas en el sector automotriz?
El retorno puede incluir la recuperación de tiempo productivo, mayor volumen de producción vendible, reducción de horas extra, menores costos de fletes urgentes, menos desperdicio y retrabajo, menores gastos de mantenimiento, reducción de mano de obra en reportes y el aplazamiento de inversiones de capital. Utilice la Calculadora de ROI de SensFlo para obtener una estimación inicial y, posteriormente, valídela con los datos de su planta y resultados verificados.
Tal vez te interese...


Hablemos
Queremos llevar tu empresa al siguiente nivel. Conversemos para ver cómo podemos ayudarte.
Correo electrónico
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

