

Monitoreo de maquinaria para la manufactura aeroespacial y de defensa: Guía sobre capacidad, calidad y cumplimiento
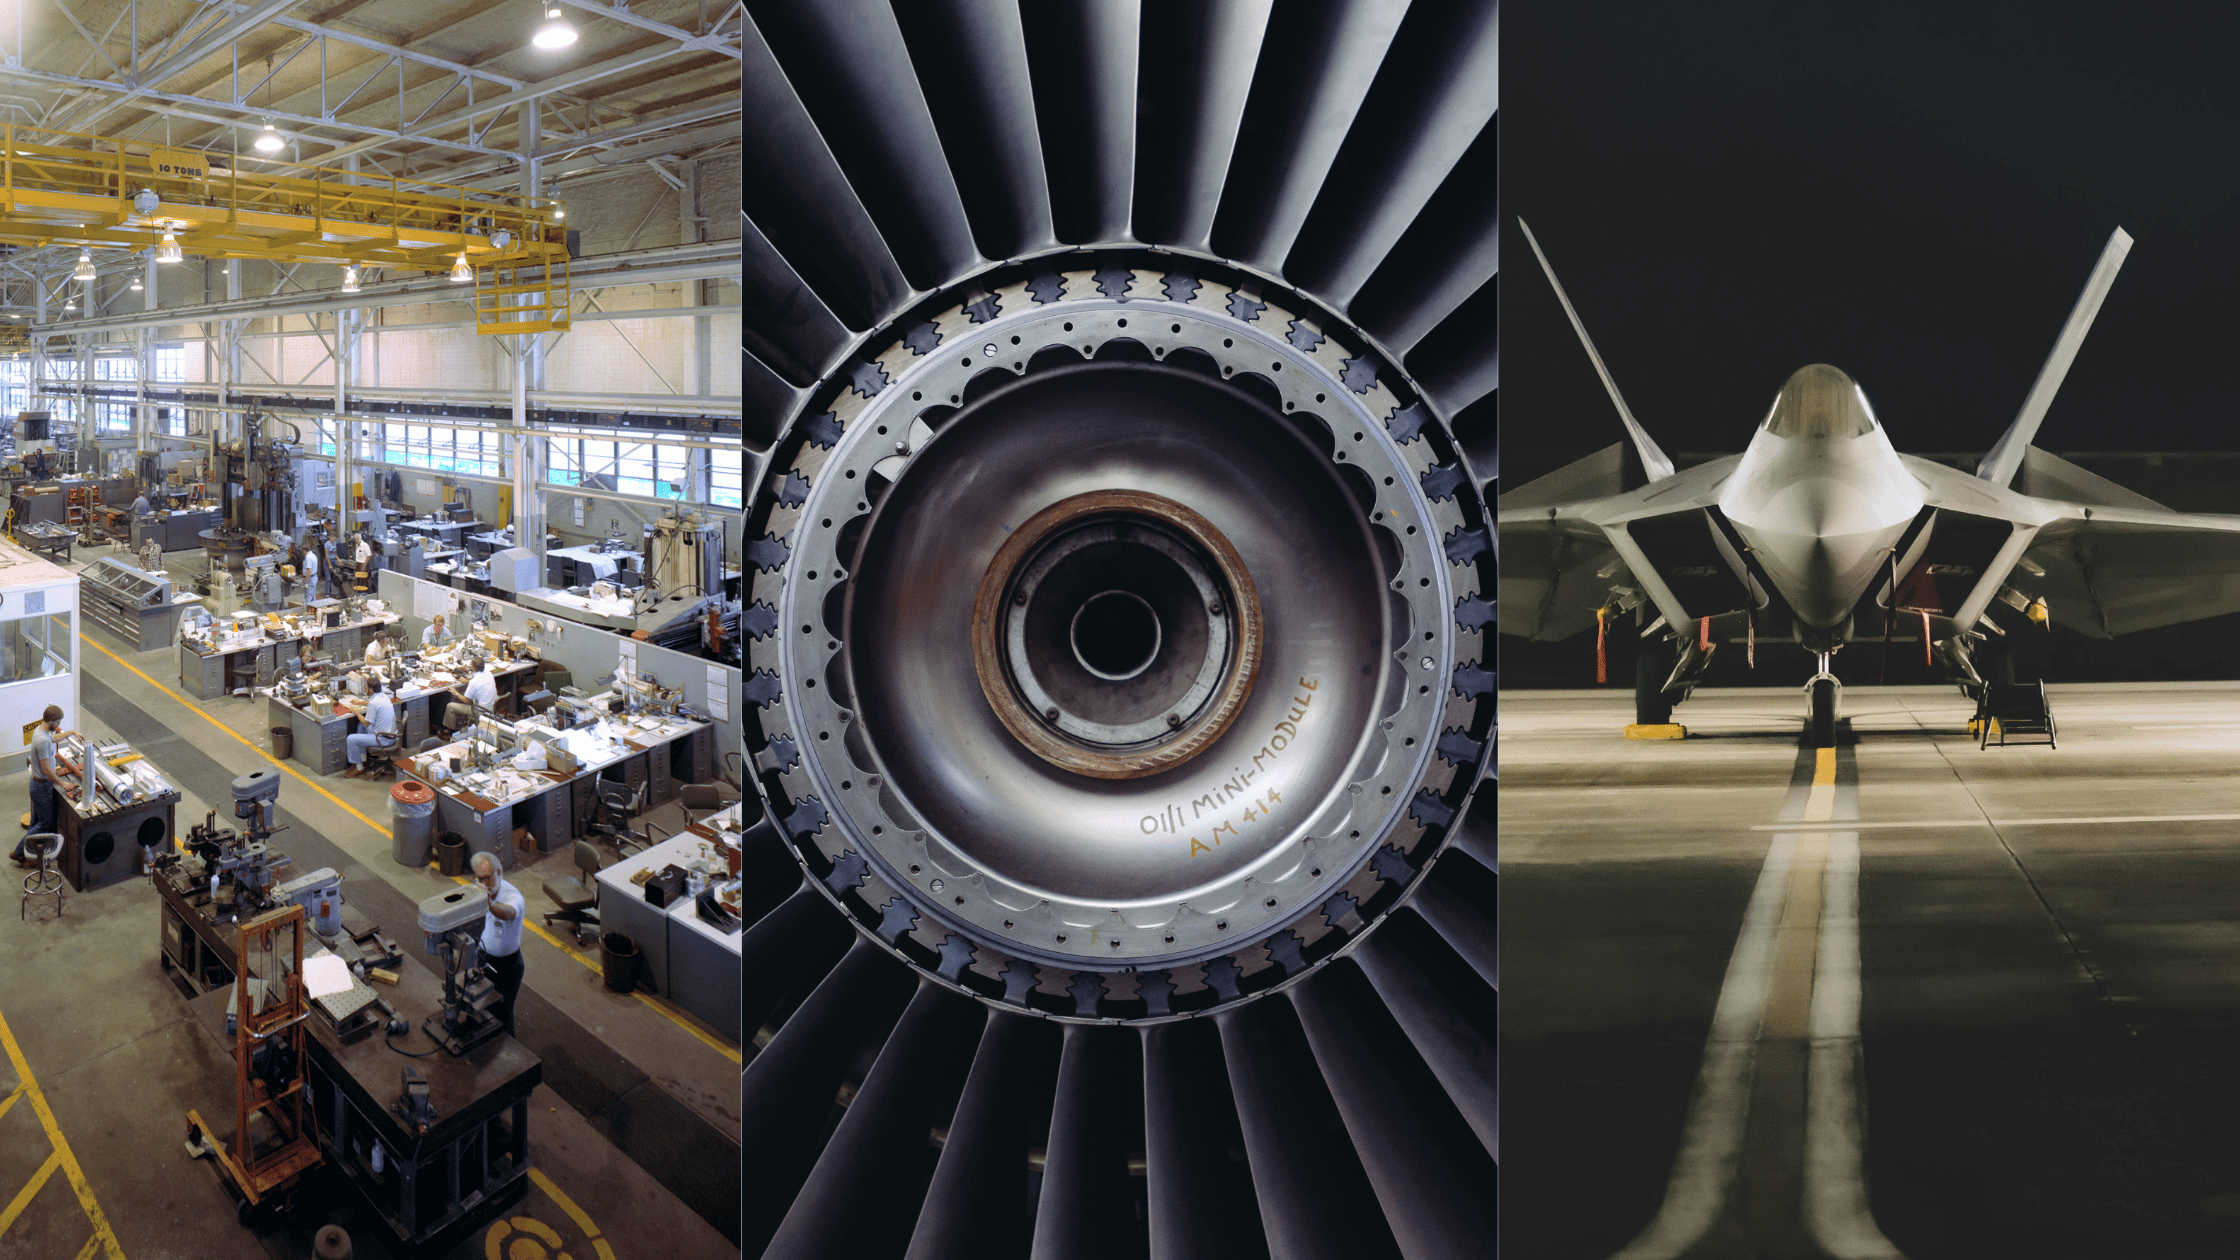
Fabricación aeroespacial y de defensa depende de procesos repetibles, registros precisos y entregas confiables en áreas de mecanizado, fabricación, materiales compuestos, tratamiento térmico, ensamblaje e inspección. Un husillo retrasado, un ciclo de curado inestable o una desviación de proceso no detectada pueden afectar simultáneamente una pieza costosa, un activo limitado y el cronograma de un programa.
El monitoreo en la fabricación aeroespacial y de defensa brinda a los equipos de operaciones, calidad, mantenimiento y programas visibilidad en tiempo real sobre la actividad de los equipos y las condiciones específicas de los procesos. Permite rastrear el estado de la máquina, el tiempo de husillo, el tiempo de ciclo, el tiempo de inactividad, la vibración, la temperatura, la presión, el vacío, la humedad y otras mediciones compatibles con el equipo y la configuración de monitoreo.
El objetivo es práctico: identificar la pérdida de tiempo de producción con mayor antelación, proteger el trabajo en curso de alto valor, mejorar el uso de la capacidad existente y preservar un historial de producción objetivo. Esta guía explica qué monitorear, dónde genera valor el monitoreo y cómo implementarlo sin confundir los datos operativos con el cumplimiento formal de calidad o ciberseguridad.
¿Qué es el monitoreo en la fabricación aeroespacial y de defensa?
El monitoreo en la fabricación aeroespacial y de defensa es la recopilación y organización continua de datos de máquinas, procesos, entorno y producción provenientes de los equipos utilizados para fabricar componentes de aviación, espaciales y de defensa.
Un sistema de monitoreo puede mostrar si una máquina está funcionando, inactiva, detenida o en configuración; cuánto dura un ciclo; cuándo un proceso se sale de un rango establecido; y dónde se pierde tiempo de producción. Los registros históricos ayudan a los equipos a comparar turnos, trabajos, máquinas y ventanas de proceso sin tener que reconstruir la historia de producción a partir de registros manuales o hojas de cálculo desconectadas.
Los datos exactos disponibles dependen de la máquina, la configuración de los sensores, el acceso al controlador y las integraciones del sistema. Una planta con equipos mixtos puede utilizar sensores no invasivos para activos antiguos, señales de máquina disponibles para equipos más nuevos y contexto de trabajo proveniente de sistemas empresariales conectados.
El monitoreo de la producción respalda las decisiones operativas y de calidad. No reemplaza un método de inspección aprobado, un proceso especial validado, un sistema de gestión de calidad ni los controles requeridos para información sensible de defensa.
Por qué el monitoreo es especialmente valioso en la producción aeroespacial y de defensa
Materiales de alto valor y trabajo en curso
El titanio, las superaleaciones a base de níquel, los aceros especiales y los materiales compuestos calificados conllevan costos significativos de material y procesamiento. Para cuando un componente llega a una etapa avanzada de mecanizado, tratamiento térmico o inspección, puede contener muchas horas de mano de obra y tiempo de máquina.
Una visibilidad temprana de los cambios en los equipos y procesos puede reducir la cantidad de producción expuesta a un problema en desarrollo. El impacto financiero incluye evitar el desperdicio, el retrabajo, el procesamiento repetido, la aceleración de materiales y la pérdida de tiempo de producción.
Ciclos de larga duración y equipos limitados
Los grandes centros de mecanizado de cinco ejes, las máquinas de medición por coordenadas, los autoclaves, los hornos y los sistemas de inspección especializados suelen convertirse en cuellos de botella en el cronograma. Una sola interrupción puede afectar múltiples operaciones posteriores y poner en riesgo el compromiso de entrega a tiempo.
El monitoreo ayuda a los equipos a distinguir el tiempo productivo del tiempo de configuración, espera, inactividad, alarmas y tiempo de inactividad no planificado. Esa distinción respalda una planificación de capacidad más precisa y ayuda a determinar si la operación necesita otro activo o un mejor uso de la capacidad ya instalada.
Tolerancias estrictas y sensibilidad de los procesos
Los componentes aeroespaciales a menudo requieren condiciones estables de corte, térmicas, ambientales y de procesos especiales. Pequeños cambios en el comportamiento del husillo, la duración del ciclo, la temperatura del horno, la presión del autoclave o las condiciones del área limpia pueden justificar una investigación antes de que se produzca una pérdida de calidad mayor.
El monitoreo crea un registro de producción con marca de tiempo que puede ayudar a los equipos a comparar un evento con el trabajo, la máquina, el turno y el período de proceso afectados. El personal de calidad sigue siendo responsable de determinar si una condición afecta la aceptación del producto y qué acción requiere el sistema de calidad aprobado.
Requisitos complejos de programas y proveedores
Una planta puede operar simultáneamente bajo especificaciones del cliente, cláusulas de calidad, controles de exportación, requisitos de ciberseguridad y criterios de acreditación de procesos críticos. Un monitoreo útil debe adaptarse a ese entorno controlado.
El sistema debe recopilar la información necesaria para el propósito operativo definido, restringir el acceso de manera adecuada y evitar el traslado de datos técnicos controlados a sistemas que no cuenten con la aprobación para manejarlos.
Qué deben monitorear los fabricantes aeroespaciales
El plan de monitoreo más útil comienza con una pregunta operativa o financiera, en lugar de una larga lista de posibles sensores. Las preguntas comunes incluyen:
- ¿Qué activo restringido está limitando la entrega o el desempeño del programa?
- ¿Cuánto tiempo programado se dedica a producir, configurar, esperar o estar detenido?
- ¿Qué condiciones del equipo o proceso cambiaron antes de una desviación?
- ¿Son estables los tiempos de ciclo entre trabajos, máquinas y turnos?
- ¿Dónde se están formando las filas de espera para mecanizado, procesos especiales, inspección o liberación?
- ¿Cuánta capacidad de producción está disponible sin necesidad de añadir equipo?
Actividad y utilización de la máquina
El estado de la máquina, el tiempo de ejecución, el tiempo de inactividad, el tiempo de configuración y la utilización muestran cómo se aprovecha la capacidad programada. Estas mediciones son especialmente útiles para activos de alto costo, donde una hora de producción recuperada tiene un valor significativo en ingresos.
La utilización debe analizarse con contexto. Una máquina que espera inspección, herramientas, material, programación o una operación anterior puede parecer inactiva, incluso cuando la causa raíz se encuentra en otra parte del sistema de producción.
Tiempo de ciclo y rendimiento
El tiempo de ciclo real puede compararse con la línea base planificada, cotizada o establecida. Una variación recurrente puede indicar desgaste de herramientas, ajustes conservadores, cambios en el programa, diferencias en el material, retrasos en la manipulación u otras condiciones que afectan la capacidad y el margen del trabajo.
Los datos de ciclos y conteo de piezas también mejoran la previsión de la producción. Los equipos pueden comparar la finalización esperada con el progreso real mientras aún hay tiempo para ajustar los cronogramas o los recursos.
Condición del equipo
Las señales de vibración, temperatura, corriente, potencia, presión y otras condiciones pueden revelar cambios en husillos, rodamientos, bombas, motores, sistemas de vacío y servicios auxiliares. El análisis de tendencias es fundamental, ya que una línea base estable para una máquina puede diferir de otra.
El monitoreo de condiciones ayuda a los equipos de mantenimiento a priorizar las inspecciones y el trabajo planificado. Debe combinarse con el historial de la máquina, su criticidad, las recomendaciones del fabricante y el juicio técnico calificado.
Condiciones del proceso
La temperatura, presión, vacío, humedad, flujo, torque, carga y tiempo pueden ser relevantes para el mecanizado, compuestos, tratamiento térmico, recubrimientos, unión, soldadura y control ambiental. Las mediciones adecuadas y los límites aceptables provienen del proceso aprobado, los requisitos del cliente, la capacidad del equipo y el plan de calidad.
Una plataforma de monitoreo puede recopilar y organizar valores de proceso seleccionados. La instalación debe determinar si los instrumentos, la calibración, la tasa de muestreo, la integridad de los datos y los controles de registro son adecuados para cualquier propósito formal de calidad o aceptación.
Aplicaciones de monitoreo por proceso de fabricación aeroespacial
Mecanizado CNC y rectificado de precisión
Para centros de mecanizado de tres y cinco ejes, tornos, sistemas de torneado-fresado, máquinas tipo suizo, máquinas de electroerosión y rectificadoras, los datos útiles pueden incluir:
- Estado de la máquina, tiempo de funcionamiento, tiempo de inactividad, tiempo de preparación y tiempo de paro
- Tiempo de husillo o de corte
- Tiempo de ciclo, conteo de piezas y rendimiento
- Carga del husillo, corriente del motor o potencia
- Vibración y temperatura del equipo
- Alarmas, interrupciones y motivos de tiempo de inactividad ingresados por el operador
La página de monitoreo de metalmecánica SensFlo ofrece más detalles sobre equipos CNC, utilización del husillo, herramientas, refrigerante, tiempo de inactividad y rendimiento de producción.
Colocación, curado y unión de compuestos
Los procesos de compuestos dependen del manejo controlado de materiales y condiciones de curado repetibles. Dependiendo del proceso aprobado, el monitoreo puede incluir temperatura de autoclave u horno, presión, vacío, duración del ciclo, humedad, estado del equipo y rendimiento de los servicios públicos.
Los registros conectados pueden ayudar a los equipos a identificar interrupciones, comparar ciclos reales con la ventana de proceso establecida e investigar desviaciones. La aceptación formal del curado sigue dependiendo de instrumentos aprobados, sistemas calibrados, recetas controladas y los procedimientos de calidad de la organización.
Tratamiento térmico y procesamiento térmico
El estado del horno, la duración del ciclo, la temperatura, el vacío, la presión, el flujo de gas y la condición del equipo de soporte pueden ayudar a los equipos de operaciones y mantenimiento a identificar interrupciones o problemas emergentes en los equipos.
Nadcap es un programa de acreditación gestionado por la industria para procesos críticos aeroespaciales, que incluyen tratamiento térmico, ensayos no destructivos, soldadura, procesamiento químico, fabricación aditiva y compuestos. Un sistema de monitoreo de producción puede favorecer la visibilidad y la recopilación de registros, pero no establece por sí mismo la conformidad con Nadcap.
Fabricación, soldadura y unión
El monitoreo de la fabricación puede incluir la actividad de la máquina, conteo de ciclos, valores del proceso de soldadura, corriente del equipo, flujo de gas, estado de los accesorios y tiempo de inactividad. Estos registros pueden ayudar a los equipos de producción a detectar retrasos recurrentes y al personal calificado a investigar las variaciones en los procesos.
La aceptación del producto debe seguir cumpliendo con el procedimiento de soldadura aplicable, la calificación del personal, el plan de inspección, las especificaciones del cliente y el sistema de calidad.
Fabricación aditiva
Los sistemas aditivos pueden generar grandes volúmenes de datos sobre las máquinas y el entorno. El estado de la construcción, la duración del ciclo, las condiciones de la cámara, el flujo de gas, la temperatura, las interrupciones y el rendimiento de los equipos de apoyo pueden ayudar a los equipos a comprender la consistencia de la fabricación y la disponibilidad de los activos.
El monitoreo debe planificarse en torno al proceso aditivo aprobado y a la sensibilidad de los archivos de construcción, los datos de diseño y la información del cliente.
Soporte para inspección y ensayos no destructivos
El monitoreo de la producción puede mostrar la disponibilidad de los equipos de inspección, la duración de los ciclos, los tiempos de espera, las condiciones ambientales y el estado de los servicios auxiliares. Puede ayudar a detectar cuellos de botella en las máquinas de medición por coordenadas o en las operaciones de ensayos no destructivos.
No sustituye al método de inspección calificado, la interpretación del inspector, los criterios de aceptación ni el registro de inspección controlado.
Cómo el monitoreo respalda la norma AS9100 y los sistemas de calidad aeroespacial
El International Aerospace Quality Group desarrolla y respalda la serie 9100 utilizada en las cadenas de suministro de aviación, espacio y defensa. Un sistema de gestión de calidad define cómo la organización controla los procesos, los riesgos, los registros, las salidas no conformes, los proveedores y la mejora continua.
El monitoreo de la producción puede respaldar ese sistema proporcionando datos objetivos para:
- Revisión de equipos e infraestructura
- Monitoreo de producción y procesos
- Análisis de capacidad y desempeño en la entrega
- Investigación de salidas no conformes
- Acciones correctivas y revisión de eficacia
- Planificación de mantenimiento y calibración
- Revisión por la dirección y análisis de riesgos operativos
La organización determina qué registros se consideran registros de calidad controlados, cuánto tiempo se conservan, quién puede aprobar cambios y cómo se protege la integridad de los datos. Los datos de monitoreo deben introducirse mediante el mismo control de cambios y revisión de riesgos que se utiliza para otros sistemas de producción.
Consideraciones sobre ciberseguridad, CMMC e ITAR
El monitoreo en la fabricación de defensa debe diseñarse en función de la sensibilidad de la información involucrada. El estado de la máquina y los datos de utilización anónimos pueden presentar un riesgo distinto al de los números de pieza, instrucciones de trabajo, geometría, nombres de programas, dibujos técnicos o registros de producción vinculados a un contrato de defensa.
El Departamento de Defensa programa de Certificación del Modelo de Madurez de Ciberseguridad proporciona una metodología para evaluar la implementación de las prácticas de ciberseguridad requeridas. 32 CFR Parte 170 aborda la protección de la Información de Contratos Federales y la Información No Clasificada Controlada en los sistemas de información de los contratistas.
NIST SP 800 171 Revisión 3 proporciona requisitos de seguridad para proteger la Información No Clasificada Controlada en sistemas y organizaciones no federales. Los requisitos del contrato y los plazos de implementación deben revisarse con personal calificado en ciberseguridad y contratación.
El Reglamento de Tráfico Internacional de Armas regula los artículos de defensa, los servicios de defensa y los datos técnicos relacionados. Las instalaciones deben determinar si los datos monitoreados incluyen información técnica controlada y dónde se puede almacenar, acceder o transmitir dicha información.
Antes de conectar el equipo de producción, defina:
- Los datos recopilados de cada máquina y sistema
- La clasificación y sensibilidad de esos datos
- El límite aprobado de la red y el sistema
- Acceso de usuario, autenticación y registro de actividad
- Requisitos de almacenamiento, retención, respaldo y recuperación de datos
- Reglas de acceso remoto e integración
- Responsabilidad de monitoreo, respuesta a incidentes y control de cambios
SensFlo debe evaluarse dentro de la arquitectura de ciberseguridad y los requisitos contractuales aprobados de la instalación. El software de monitoreo por sí solo no hace que una organización cumpla con CMMC ni satisface las obligaciones de ITAR.
El valor financiero del monitoreo de la producción aeroespacial
El caso de negocio suele combinar oportunidades de producción adicionales con menores costos operativos. El tamaño de la oportunidad depende del activo restringido, la demanda disponible, la tarifa de la máquina, el valor del material, las pérdidas recurrentes y la capacidad del equipo para actuar sobre los datos.
Recuperar capacidad productiva
Más tiempo de corte, curado, procesamiento o inspección puede proteger los cronogramas del programa y crear espacio para trabajo adicional. Esto es más valioso cuando existe demanda del cliente y el equipo monitoreado limita la producción.
La guía para mejorar la utilización de las máquinas explica cómo separar el tiempo programado, el tiempo disponible, el tiempo de ejecución y el tiempo productivo antes de asignar un valor financiero a la capacidad recuperada.
Proteger el margen de trabajo
El tiempo de ciclo real, el tiempo de inactividad y el comportamiento del equipo proporcionan una base más sólida para el costeo de trabajos y futuras cotizaciones. Cuando una operación recurrente toma más tiempo de lo planeado, el equipo puede investigar la causa y actualizar las rutas, los precios o las prioridades de mejora con datos actuales.
Reducir la exposición a desperdicios y retrabajos
La detección temprana de cambios en el equipo o proceso puede limitar la cantidad de material de alto valor y la mano de obra acumulada expuesta a un problema. El efecto financiero puede incluir costos de material, tiempo de máquina, inspección, revisión de ingeniería, procesamiento repetido y recuperación de entregas.
Evitar gastos de capital prematuros
Los datos de utilización y tiempo de inactividad ayudan a los líderes a determinar si es necesaria una nueva máquina. Si la restricción existente conlleva una configuración significativa, esperas o tiempo de inactividad no planificado, recuperar parte de ese tiempo puede diferir el gasto de capital mientras se respalda la producción a corto plazo.
Calcula la oportunidad con datos de tus instalaciones
La Calculadora de ROAI de SensFlo utiliza datos de conteo de máquinas, tiempo de producción, tarifa de máquina, rendimiento y precios para estimar el efecto de un mayor tiempo productivo. El resultado debe considerarse como una estimación de planeación y validarse frente a la demanda real, el margen de contribución y las restricciones operativas.
Cómo FloControl apoya las operaciones aeroespaciales y de defensa
El software de monitoreo de máquinas FloControl organiza las señales de los equipos en información de producción como tiempo de ejecución, tiempo de inactividad, tiempo de ciclo, rendimiento, tiempo de paro, utilización y desempeño por turno. SensFlo puede dar soporte a entornos de equipos mixtos, incluyendo activos antiguos y modernos, con los datos exactos determinados por la configuración de la implementación.
Los equipos pueden usar información actual e histórica para responder preguntas como:
- ¿Qué máquina o proceso está limitando la producción actualmente?
- ¿Cuánto tiempo programado se dedica a producir, configurar, esperar o estar detenido?
- ¿Qué causas de tiempo de inactividad generan el mayor impacto en la entrega o en las finanzas?
- ¿Son estables los tiempos de ciclo entre trabajos, máquinas y turnos?
- ¿Qué condiciones del equipo cambiaron antes de una falla o un evento de calidad?
- ¿Cuánta capacidad está disponible para la demanda actual o trabajo adicional?
Las instalaciones pueden comparar capacidades en la página de precios de SensFlo y seleccionar el nivel de visibilidad, flujo de trabajo del operador, análisis e integración adecuado para la operación.
Cómo implementar el monitoreo en una instalación aeroespacial
1. Elige una restricción de producción medible
Comienza con un activo o proceso que afecte la entrega, la capacidad, el desperdicio, el costo de mantenimiento o la planeación de capital. Una máquina de cinco ejes, un autoclave, un horno o un recurso de inspección restringido suelen ofrecer un caso de negocio más claro que una prueba piloto amplia sin una prioridad definida.
2. Define las decisiones que los datos deben respaldar
Pónganse de acuerdo sobre las preguntas que los equipos de operaciones, mantenimiento, calidad y programas necesitan responder. Luego, seleccionen el conjunto más pequeño y útil de señales, métricas, alertas e informes.
3. Clasifica los datos antes de conectar el equipo
Determina si los datos previstos incluyen información restringida del cliente, datos técnicos sujetos a control de exportación, FCI o CUI. Confirma el límite del sistema aprobado, las reglas de acceso, las ubicaciones de almacenamiento y los límites de integración antes de la implementación.
4. Separa el monitoreo operativo de los registros de aceptación
Documenta qué valores respaldan las decisiones de producción y cuáles se utilizan para la aceptación formal de productos o procesos. Si los datos de monitoreo se convertirán en un registro de calidad controlado, involucra al personal de calidad, metrología, TI y ciberseguridad en el proceso de validación y cambio.
5. Establece una línea base
Mide el estado normal de la máquina, el tiempo de ciclo, el tiempo de inactividad, la utilización y los datos de condición seleccionados antes de establecer objetivos. Las líneas base deben considerar diferentes trabajos, materiales, herramientas, programas y modos de operación.
6. Crea un flujo de trabajo de acción
Define quién recibe cada alerta, qué deben verificar, cómo se documenta la respuesta y cuándo debe intervenir el personal de calidad o ciberseguridad. Los datos generan valor cuando conducen a una acción oportuna y adecuada.
7. Revisa los resultados financieros y operativos
Compara la línea base con el período de medición posterior a la implementación. Rastrea el tiempo productivo recuperado, el tiempo de inactividad evitado, la estabilidad del ciclo, la mano de obra de informes, el cumplimiento del cronograma y los ahorros de costos verificados. Expándete al siguiente activo cuando la primera implementación tenga un responsable claro y un efecto medible.
Construye un plan de monitoreo aeroespacial basado en el trabajo más importante
Los fabricantes del sector aeroespacial y de defensa no necesitan más datos de producción desconectados. Necesitan una visibilidad precisa de las máquinas y procesos que determinan la entrega, la calidad, la capacidad y el margen.
Un programa de monitoreo enfocado comienza con un activo limitado, una decisión definida y un límite de datos aprobado. A partir de ahí, la planta puede utilizar el historial de producción objetivo para recuperar capacidad, reducir costos evitables y mejorar la planificación, manteniendo al mismo tiempo los controles requeridos por sus clientes, su sistema de calidad y sus contratos de defensa.
Contacta a SensFlo para revisar tu equipo, requisitos de datos, restricciones de producción y el efecto financiero esperado.
Preguntas frecuentes
¿Qué es el monitoreo de fabricación aeroespacial y de defensa?
El monitoreo de fabricación aeroespacial y de defensa recopila continuamente datos de máquinas, procesos, entorno y producción de los equipos utilizados para fabricar componentes de aviación, espaciales y de defensa. Puede proporcionar visibilidad sobre el estado de la máquina, el tiempo de husillo, el tiempo de ciclo, el tiempo de inactividad, la condición del equipo y mediciones de procesos seleccionadas. El Página de SensFlo para la industria aeroespacial y de defensa resume las aplicaciones comunes en mecanizado, fabricación, compuestos y procesos críticos.
¿Qué equipos se pueden monitorear en una planta de fabricación aeroespacial?
El monitoreo puede aplicarse a fresadoras CNC, tornos, rectificadoras, máquinas de electroerosión, autoclaves, hornos, hornos de tratamiento térmico, sistemas de fabricación aditiva, equipos de soldadura, recursos de inspección, bombas, compresores y servicios auxiliares. Los datos disponibles dependen del equipo, los sensores, el acceso al controlador y la configuración de implementación.
¿Qué datos deben monitorear los fabricantes aeroespaciales?
Los puntos de partida comunes incluyen el estado de funcionamiento y ralentí, la utilización del husillo, el tiempo de ciclo, el tiempo de inactividad, el conteo de piezas, la vibración, la temperatura, la corriente, la potencia, la presión, el vacío, la humedad y el flujo. La mejor selección depende de la restricción de producción y de las decisiones que los datos deban respaldar. Lea La guía completa de monitoreo de máquinas para fabricantes para obtener una visión general más amplia.
¿Puede el monitoreo de máquinas ayudar con la norma AS9100?
El monitoreo de máquinas puede proporcionar datos objetivos de producción y equipos para el desempeño de procesos, riesgos operativos, acciones correctivas, mantenimiento y análisis de entregas a tiempo. La organización sigue siendo responsable de su sistema de gestión de calidad, controles de registros, métodos de inspección, decisiones de aceptación y requisitos de certificación. El software de monitoreo no proporciona la certificación AS9100 por sí solo.
¿El monitoreo de producción cumple con los requisitos de Nadcap?
El monitoreo de producción puede ayudar a recopilar datos seleccionados de equipos y procesos para el tratamiento térmico, compuestos, soldadura, procesamiento químico, soporte de ensayos no destructivos y otros procesos críticos. La conformidad con Nadcap depende de los criterios de auditoría aplicables, los procedimientos aprobados, el personal calificado, los equipos calibrados, los registros controlados y los requisitos del cliente. Una plataforma de monitoreo no establece la acreditación Nadcap por sí misma.
¿Se puede utilizar SensFlo en un entorno controlado por CMMC o ITAR?
La respuesta depende de la arquitectura del sistema, los requisitos del contrato, la clasificación de los datos, el límite aprobado, las ubicaciones de almacenamiento, los controles de acceso y la configuración de implementación. Una instalación debe identificar si los datos de monitoreo planificados incluyen FCI, CUI, datos técnicos controlados por ITAR o información restringida por el cliente antes de conectar los equipos. SensFlo debe evaluarse dentro del programa de ciberseguridad y control de exportaciones aprobado por la organización.
¿Cómo reduce el monitoreo el tiempo de inactividad en la fabricación aeroespacial?
El monitoreo detecta condiciones de equipo detenidas, inactivas o anormales mientras la producción está en marcha y preserva el momento y la duración de cada evento. Los equipos pueden responder más rápido, identificar causas recurrentes y priorizar el mantenimiento según el impacto en la producción. La guía de reducción de tiempo de inactividad de máquinas explica el proceso de medición y mejora.
¿Cómo se calcula el retorno financiero del monitoreo de máquinas aeroespaciales?
El retorno puede incluir horas productivas recuperadas, producción vendible adicional, reducción de desperdicios y retrabajos, menor carga de trabajo en informes, menores gastos de mantenimiento y gastos de capital diferidos. Utilice la Calculadora de ROAI de SensFlo para estimar la oportunidad y, posteriormente, validar dicha estimación con la demanda real, el margen de contribución, las tarifas de maquinaria y las restricciones operativas.

Hablemos
Queremos llevar tu empresa al siguiente nivel. Conversemos para ver cómo podemos ayudarte.
Correo electrónico
info@sensflo.aiTeléfono:
+1 (415) 622-5692Dirección:
21300 Victory Blvd #300, Woodland Hills, CA 91367, Estados Unidos

